「ダブルチェックを徹底していたのに、また逆付けが出てしまった。」
「AOIを通した基板なのに、お客様から極性違いを指摘された。」
基板実装の品質に関わっていると、こうした場面に向き合うことがあります。
部品の逆付けは、はんだ付け不良とは性質がまったく異なる不良です。
はんだはきれいに付いていて、部品の位置も合っているため、一見すると正常な基板に見えます。
そのため、作業者も検査員も検査装置も「異常なし」と判断しやすく、気づかれないまま出荷されてしまうことがあります。
この記事では、逆付けが起きる原因を工程ごとに分解し、なぜ検査をすり抜けて流出するのかという仕組みまで踏み込んで解説します。
そのうえで、極性部品の管理方法と、現場で無理なく続けられる流出防止策を具体的に紹介します。
対策書に「注意喚起」と「教育徹底」しか書けずに悩んでいる方の参考になれば幸いです。
この記事でわかること
- 逆付けが起きる原因と、発生パターンから原因工程を絞り込む方法
- 部品によって極性表示の意味が逆になる理由
- 逆付けがAOIや機能検査をすり抜けて流出する仕組み
- 極性部品リストと検出カバレッジ表を使った管理方法
- 発生時の初動対応と、再発防止策のまとめ方
基板実装における逆付けとは何か
逆付けとは、極性や方向が決まっている部品を、正しい向きとは異なる向きで基板に実装してしまう不良のことです。
現場では「逆実装」「極性違い」「方向違い」とも呼ばれます。
対策を考える前に、まずは逆付けという不良の範囲と、引き起こす不具合の種類を整理しておきます。
逆付けと「裏返り」「回転ずれ」の違い
逆付けは、よく似た別の不良と区別して記録することが大切です。
混同されやすいのが「裏返り」と「回転ずれ」です。
裏返りは、部品の上下が反転し、印字面や電極面が逆になって実装された状態を指します。
回転ずれは、向き自体は合っているものの、数度ずれて搭載された状態です。
これに対して逆付けは、部品が180度などの誤った方向を向いて搭載された状態を指します。
区別が大切なのは、疑うべき原因がまったく異なるからです。
裏返りは、テープ内での部品の反転や部品供給の不具合が疑われます。
回転ずれは、搭載精度や部品認識の問題が疑われます。
一方で逆付けは、データ、段取り、人の判断が関わっているケースが多くなります。
不良名があいまいなまま記録されていると、あとで集計しても原因が見えてきません。
社内で不良の呼び方を統一することが、再発防止の最初の一歩になります。
逆付けが問題になるのは極性部品と方向性部品
逆付けが問題になる部品は、大きく2種類に分けられます。
一つは、電気的にプラスとマイナスが決まっている極性部品です。
ダイオード、LED、アルミ電解コンデンサ、タンタルコンデンサなどが代表例です。
もう一つは、電気的な極性はなくても、ピンごとに機能が決まっている方向性部品です。
IC、トランジスタ、コネクタ、発振器、センサーなどがこれにあたります。
チップ抵抗や積層セラミックコンデンサのように、どちら向きに付けても機能が変わらない部品は対象外です。
実務で注意したいのは、管理の対象を狭く取りすぎないことです。
「極性部品=ダイオードとコンデンサ」と考えていると、ICやコネクタの方向違いが管理から漏れてしまいます。
この記事では、両方をまとめて「極性部品」と呼び、管理の対象として扱います。
逆付けの不具合は「即時型」と「潜伏型」に分かれる
逆付けによる不具合は、すぐに現れるものと、時間がたってから現れるものに分かれます。
この違いを理解しておくと、流出防止策の優先順位を正しくつけられます。
即時型の代表は、ICの方向違いです。
電源やGNDのピン位置が入れ替わるため、通電した直後に動作しない、発熱する、部品が壊れるといった現象が起きます。
LEDの逆付けも点灯しないため、点灯確認をしていればすぐにわかります。
注意が必要なのは潜伏型です。
アルミ電解コンデンサやタンタルコンデンサは、逆向きの電圧がかかると漏れ電流が増え、発熱や劣化が進むおそれがあります。
印加電圧が低い回路では、出荷前の短時間の検査では異常が表れず、使われているうちに故障に至ることがあります。
また、機能検査で動かしていない回路に付いた極性部品は、逆付けでも検査に合格してしまいます。
即時型は検査で捕まえやすく、潜伏型は検査をすり抜けやすいということです。
流出防止の本当の課題は、この潜伏型をどこで捕まえるかにあります。
逆付けの原因は5つの工程に分散している
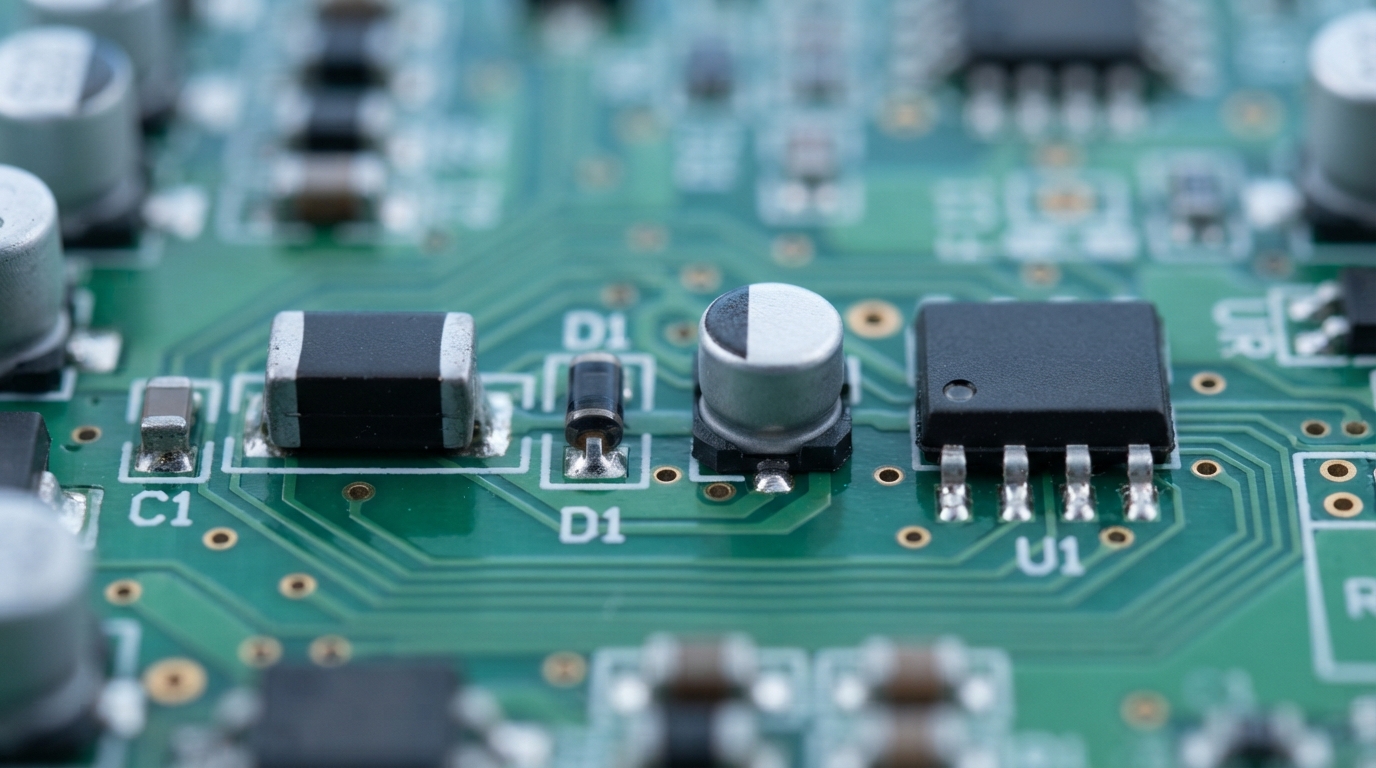
逆付けの原因は、作業者の不注意だけではありません。
設計データ、部品の荷姿、段取り、手作業、部品変更という5つの工程に分散しています。
原因がどの工程にあるかによって有効な対策が変わるため、工程ごとに見ていきます。
設計データ:部品ライブラリの極性定義
設計データに原因がある逆付けは、現場がどれだけ注意しても防げません。
CADの部品ライブラリで、カソードや1番ピンの定義が実際の部品と食い違っていると、シルクもマウントデータも「間違った向きのまま一貫」してしまうからです。
たとえばダイオードのライブラリでは、1番ピンをアノードとするかカソードとするかが、ライブラリの作り方によって異なることがあります。
この定義が回路図と食い違っていると、シルクのカソードマークそのものが逆の位置に印刷されます。
実装工場はシルクと実装図の通りに正しく作業し、検査員もシルク通りに付いていることを確認して合格にします。
それでも電気的には逆付けになっている、という状態が生まれます。
「シルク通りに付いているのに逆付け」という不良は、現場の目視では原理的に見つけられないのです。
マウントデータの回転角度の定義違いも、同じく設計データ側の原因です。
この問題の詳細は、当サイトの記事「ガーバーデータ作成時に忘れてはいけない「実装用」の指示事項」で解説しています。
CADライブラリにおける部品の基準向きの考え方は、IPC-7351で示されています。
参考:IPC公式サイト(IPC-7351、IPC-A-610などの規格を発行)
設計データが原因の逆付けは、量産品の全数で、同じ位置に、同じ向きで発生するという特徴があります。
部品の荷姿:テープ・トレイ・スティックの向き
部品がどのような荷姿で供給されるかも、逆付けの原因になります。
テーピング部品は、テープ内での部品の向きについて規格で考え方が定められています。
代表的な規格として、IEC 60286-3(国内ではJIS C 0806-3が対応)や、ECIAが発行するEIA-481があります。
参考:ECIA(Electronic Components Industry Association)
ただし、個々の部品がテープ内でどちらを向いているかは、最終的には部品メーカーのテーピング仕様書で確認する必要があります。
同じ機能の部品でも、メーカーや包装仕様が変わると、テープ内の向きが変わることがあるからです。
トレイ部品では、トレイの切り欠き(面取りされた角)と1番ピンの位置関係を、部品メーカーの包装仕様で確認します。
スティック(チューブ)部品では、スティックをフィーダーに差し込む方向が逆になると、その本数分すべてが逆付けになります。
頻度は低いものの、テープ内で一部の部品だけ向きが異なるという供給側の不具合もゼロではありません。
荷姿が原因の逆付けは、特定のリールやトレイ、スティックを使っている間だけ発生するのが特徴です。
段取り:部品の投入方向とマウンター認識の限界
段取りでの逆付けは、テープ部品よりもトレイ部品やスティック部品で起きやすくなります。
テープフィーダーは構造上、向きを逆にセットしにくい一方で、トレイやスティックは人が向きを判断して投入するからです。
もう一つ知っておきたいのが、マウンターの部品認識の限界です。
マウンターの画像認識は、多くの場合、部品の外形や電極、リードの位置を捉えて搭載位置を補正する仕組みです。
そのため、外形が点対称のパッケージでは、180度反転していても認識上は正常と判断されてしまうことがあります。
機種によっては極性マークを認識する機能を備えたものもありますが、すべての部品に設定されているとは限りません。
「マウンターが画像で見ているから向きは大丈夫」と考えるのは危険です。
新しい部品を登録したときの部品データの角度設定ミスも、段取り段階の原因に含まれます。
段取りが原因の逆付けは、段取り替えやトレイ補充の直後から発生し、そのまま全数に続く傾向があります。
手作業:手挿し・後付け・リワーク
手作業の工程では、人が一つひとつ向きを判断するため、逆付けが散発的に発生します。
リード部品の手挿し、SMT後の後付け部品、修理のためのリワークが主な発生場所です。
リード付きのアルミ電解コンデンサは、未加工の状態ではリードの長い方がプラスです。
しかし、リードを切りそろえたりフォーミングしたりした後は、長さで判断できなくなります。
その場合は、スリーブのマイナス表示で確認するしかありません。
リワークは、特に流出経路になりやすい工程です。
修理は検査工程のあとで行われることが多く、修理後に再検査するルールがないと、確認されないまま出荷に回ってしまいます。
また、不良部品を交換する際に、周りの部品を一度外して付け直すことがあります。
そのときに、周りの部品の向きまで確認されずに戻されるケースもあります。
手作業が原因の逆付けは、ランダムに、少数ずつ発生するのが特徴です。
部品変更:代替品で極性表示が変わる
部品の欠品や生産終了で代替品に切り替えたときも、逆付けが起きやすいタイミングです。
外形や寸法が同じでも、極性表示の位置や形がメーカーによって異なることがあるからです。
チップLEDはその代表で、マークの形や、マークがどちらの電極を示すかがメーカーや品種によって統一されていません。
代替品を投入したとき、マウンターの部品データ、AOIの検査データ、作業手順書の写真が旧部品のままになっていると、どの工程でも向きの誤りに気づけなくなります。
代替品の承認手続きで電気的特性だけを確認し、極性表示の違いを確認していないケースは少なくありません。
部品変更が原因の逆付けは、代替品を投入したロットから発生し始めます。
発生パターンから原因工程を絞り込む
逆付けの原因を調べるときは、まず「どのように発生しているか」を見ることが近道です。
発生のしかたには、原因工程ごとに特徴があるからです。
| 発生パターン | 疑われる工程 | 最初に確認すること |
|---|---|---|
| 全数が同じ位置・同じ向きで逆付け | 設計データ、部品データ登録 | 回路図とライブラリの極性定義、部品データの角度 |
| 段取り替え後や特定のリールから発生 | 段取り、荷姿 | トレイ・スティックの投入方向、テーピング仕様書 |
| ランダムに少数ずつ発生 | 手作業、供給側の不具合 | 作業記録、該当リールの残り部品 |
| 修理履歴のある基板だけで発生 | リワーク | 修理記録、修理後の検査ルール |
| 代替品の投入ロットから発生 | 部品変更 | 新旧部品の極性表示、AOI・手順書の更新状況 |
たとえば全数で同じ向きに逆付けしているのに、作業者の再教育を対策にしても効果はありません。
発生パターンを先に見るだけで、的外れな対策を避けることができます。
極性表示の読み違いが起きる理由
極性表示の読み違いは、個人の注意力よりも、表示のルールそのものに原因があることが多い不良です。
部品ごとに表示の意味が異なり、紛らわしい目印も存在するため、経験を積んだ人でも判断を誤ることがあります。
「帯はマイナス」は部品によって逆になる
同じ「帯」の表示でも、部品によって示す電極が逆になります。
これが、極性表示の読み違いで最も多い原因の一つです。
| 部品 | 表示の例 | 表示が示す電極 |
|---|---|---|
| ダイオード | 本体の帯 | カソード(マイナス側) |
| タンタルコンデンサ | 本体の帯 | アノード(プラス側) |
| アルミ電解コンデンサ(リード品) | スリーブの帯と「-」表示 | マイナス側 |
| アルミ電解コンデンサ(表面実装品) | 天面の着色部分 | マイナス側 |
| チップLED | 本体や裏面のマーク | 品種ごとにデータシートで確認 |
| IC | ドット、くぼみ、面取り | 1番ピン |
ダイオードの帯はカソードを示しますが、タンタルコンデンサの帯はプラス側を示します。
「帯=マイナス」と覚えている人ほど、タンタルコンデンサで逆付けしやすくなります。
表面実装のアルミ電解コンデンサは、天面の着色部分がマイナス側を示します。
あわせて、底面の樹脂台座の角が面取りされている側がプラスになっているため、二重の確認に使えます。
大切なのは「帯の意味」を覚えることではなく、部品ごとに読み方を写真付きで示すことです。
記憶に頼る運用は、新しい人が入ったときや代替品が入ったときに崩れてしまいます。
ICの1番ピンには紛らわしいくぼみがある
ICの1番ピンの判断にも、読み違いを生む要素があります。
パッケージの表面には、1番ピンを示すマークのほかに、成形工程でできる丸いくぼみが複数あることがあります。
これを1番ピンのマークと取り違えると、向きを誤って判断してしまいます。
印字の向きで判断する習慣も注意が必要です。
多くのICは印字を正面から読んだときに左下が1番ピンになりますが、すべての部品がそうとは限りません。
BGAでは、A1コーナーを示すマークで向きを判断します。
判断に迷ったときは、必ずデータシートの外形図で1番ピンの表示を確認することが基本です。
実装後にシルクが部品の下に隠れてしまう
シルクの極性マークが部品外形の内側にあると、実装後に部品の下に隠れて見えなくなります。
こうなると、検査員は部品側の表示だけを頼りに、記憶や手順書と照合するしかありません。
基板上で照合できる情報がないため、見落としが起きやすくなります。
シルクの役割そのものについては、当サイトの記事「基板の「レジスト」と「シルク」の役割とは?」で詳しく解説しています。
設計側でできる対策は、後半の「設計段階から逆付けを減らすためにできること」で紹介します。
検査員の慣れと「確認済み」という思い込み
同じ基板を何百枚も見ていると、正しい姿が頭に入り、見ているようで見ていない状態になります。
人は、見慣れたものを「いつも通り」と認識しやすいからです。
また「前工程で確認済み」「システムで照合済み」という情報があると、無意識に確認が甘くなります。
対策として有効なのは、見る場所と見る順番を決めておくことです。
さらに、その基板に極性部品が何個あるかを手順書に書いておくと、数えながら確認できるため抜けに気づけます。
「気をつけて見る」ではなく「決めた順に数えて見る」に変えるだけで、確認の質は安定します。
逆付けが検査をすり抜けて流出する仕組み
逆付けが流出するのは、検査が手抜きだからではありません。
それぞれの検査には、逆付けを見つけられる範囲と見つけられない範囲があり、その隙間を通って流出するのです。
ここでは、代表的な検査ごとに、その隙間を見ていきます。
部品照合システムは向きまでは確認していない
リールのバーコードとフィーダーを照合する仕組みは、品番違いの誤実装を防ぐうえで非常に有効です。
しかし、照合しているのは部品の品番であり、部品が搭載される向きではありません。
ここで起きやすいのが、照合システムの導入後に「システムが見ているから大丈夫」という安心感が広がることです。
その結果、以前は行っていた向きの確認が、いつの間にか省略されてしまうことがあります。
設備やシステムを導入するときは、それが何を保証し、何を保証しないのかを明確にしておくことが大切です。
保証しない部分は、別の手段で確認する必要があります。
AOIで極性を判定しにくい部品がある
AOI(自動外観検査装置)は、極性マークや印字の位置から部品の向きを判定します。
そのため、マークが見えにくい部品では、判定そのものが難しくなります。
帯が細く小さいダイオード、本体と帯の色の差が小さい部品、ロットやメーカーによって印字が変わる部品などが代表例です。
判定が不安定な部品では過検出が増え、現場では判定基準を緩めたり、極性の検査項目を外したりする対応がとられがちです。
その結果、本当の逆付けまで見逃すようになります。
過検出と見逃しのバランスについては、当サイトの記事「AOI過検出を劇的に減らす実践チューニングガイド」で詳しく解説しています。
実務で押さえておきたいのは、AOIが逆付けを検出できるかどうかは、実際に逆付けした基板を流してみないとわからないという点です。
逆付けした限度見本を用意し、検査プログラムを変更したときに流して確認する運用が有効です。
ICTと機能検査にも見えない逆付けがある
ICT(インサーキットテスタ)では、ダイオードの順方向電圧を測ることで向きを確認できる場合があります。
ただし、並列に接続された部品の影響で、正しく測定できないこともあります。
電解コンデンサの容量を測定しても、向きまでは判別できません。
極性を確認する専用の機能を持つ設備もありますが、すべての設備にあるわけではありません。
機能検査についても、保証できるのは検査で実際に動かした回路だけです。
モーターやリレーを駆動しない検査では、その駆動回路に付いたダイオードが逆付けでも合格してしまうことがあります。
前述した潜伏型の逆付けも、短時間の機能検査では異常として表れません。
「最終検査に合格しているから大丈夫」とは言い切れない理由がここにあります。
検出カバレッジ表で「どこで捕まえるか」を決める
逆付けの流出を防ぐには、極性部品ごとに、どの検査で逆付けを見つけるのかを決めておくことが有効です。
そのための道具が、検出カバレッジ表です。
極性部品を一覧にし、目視、AOI、ICT、機能検査のどこで逆付けを検出できるかを記入していきます。
| 部品番号 | 部品の種類 | 目視 | AOI | ICT | 機能検査 | 管理方針 |
|---|---|---|---|---|---|---|
| D1 | ダイオード | ○ | ○ | ○ | △ | 複数の工程で検出可 |
| C12 | タンタルコンデンサ | ○ | △ | × | × | 初品と目視で重点確認 |
| U3 | IC | ○ | ○ | △ | ○ | 検出可 |
| LED2 | チップLED | △ | △ | △ | ○ | 点灯確認を検査項目に固定 |
※表の記号は記入例です。実際の判定は、自社の設備と検査プログラムで確認して記入してください。
どの検査にも○がない部品が、流出リスクの高い部品です。
そうした部品は、初品での全点確認や、目視検査での重点確認の対象にします。
この表は、顧客に「どのように逆付けを防いでいるか」を説明するときの根拠資料としても役立ちます。
極性部品の管理方法:現場で回る仕組みの作り方
極性部品の管理は、担当者の記憶や経験ではなく、誰が見ても同じ判断ができる仕組みにすることが基本です。
ここでは、現場で無理なく続けられる管理の仕組みを、順を追って紹介します。
製品ごとに極性部品リストを作る
管理の土台になるのが、製品ごとの極性部品リストです。
リストがないと、段取り、検査、リワークの各工程で「どの部品の向きを確認すべきか」が人によって変わってしまいます。
リストには、次の項目を入れておくと実務で使いやすくなります。
- 部品番号(D1、C12、U3など)
- 品番とメーカー名
- 部品の種類
- 極性表示の読み方
- 正しい向きの写真
- 逆付けを検出できる検査
- 代替品の有無
作成するときは、実装図だけでなく回路図とも照合することが大切です。
実装図だけで作ると、先ほどの「シルク通りに付いているのに逆付け」を見逃してしまうからです。
設計側が極性の一次情報を持ち、製造側が現場で気づいた注意点を追記していく形が理想です。
部品ごとの「向き基準写真」を整える
データシートの外形図だけでは、現場で判断に迷うことがあります。
外形図は線画のため、実物の色や印字の見え方とは印象が異なるからです。
実物の部品を撮影し、極性マークの位置に印を付けた写真を用意しておくと、判断のばらつきが減ります。
写真は、部品単体と基板に実装した状態の両方があると便利です。
代替品がある部品は、メーカーごとに写真を分けて用意します。
「同じ部品番号でも見た目が違うことがある」と写真で示しておくだけで、代替品の投入時の混乱を防げます。
段取り確認は「見る項目」まで決めておく
「ダブルチェックを行う」というルールだけでは、何を見るかが人によって変わってしまいます。
確認の中身が決まっていないと、二人とも同じ場所を見て、同じ場所を見落とすことがあるからです。
チェックシートには、確認する項目を具体的に書き出します。
- トレイ部品の投入方向(切り欠きと1番ピンの位置関係)
- スティック部品の差し込み方向
- 新規登録した部品データの角度
- 代替品を投入した場合の極性表示の違い
もう一つ大切なのが、二人目の確認者が一人目とは別の情報源で確認することです。
同じ資料を見て二人で確認しても、資料自体が誤っていれば二人とも見逃します。
一人目が実装図で確認したなら、二人目は極性部品リストの写真で確認するといった分け方が有効です。
初品検査では極性部品を全点確認する
逆付けの流出防止で最も効果が大きいのが、初品での全点確認です。
マウンターは、誤ったデータや段取りのまま動くと、全数に同じ向きで逆付けを繰り返します。
逆に言えば、初品の1枚で見つけられれば、被害を最小限に抑えられます。
そのため初品検査は抜き取りではなく、極性部品リストに載っている全点を照合します。
初品検査を行うタイミングは、生産開始時だけではありません。
段取り替えのあと、トレイやスティックの補充のあと、代替品の投入時、マウンターやAOIのプログラム修正後にも行うと効果的です。
確認した結果は写真で残しておくと、万一のときに影響範囲を絞り込む根拠になります。
手作業工程は向きを間違えにくい工夫をする
手作業の逆付けは、注意を促すだけでは減りません。
向きを間違えにくい状態を、作業の前に作っておくことが大切です。
たとえば、手挿しする部品をあらかじめ同じ向きに揃えて供給すると、作業者が一つずつ判断する回数が減ります。
見本基板を作業台に置き、向きを見比べながら作業できるようにする方法も有効です。
リード付きの電解コンデンサは、リードを加工する前の段階で極性を確認しておきます。
リワークについては、修理後に再検査するルールを必ず設けます。
修理した基板は、修理記録とあわせてAOIまたは目視で再確認してから出荷工程に戻すようにします。
変更管理に極性表示の確認を組み込む
代替品やメーカーの変更は、4M変更(人、機械、材料、方法の変更)の中でも逆付けにつながりやすい変更です。
変更の承認手続きに、極性に関する確認項目を組み込んでおくと、切り替え時の逆付けを防げます。
確認したい項目は、次の4つです。
- 新旧部品の極性表示の違い
- テープやトレイ内での部品の向き
- AOIの検査データが新部品に対応しているか
- 作業手順書や向き基準写真が更新されているか
部品メーカーから届く変更通知(PCN)には、包装仕様の変更が含まれていることもあります。
包装仕様の変更も、テープ内の向きが変わる可能性がある変更として扱うことをおすすめします。
設計段階から逆付けを減らすためにできること
逆付けは、設計段階の工夫で起きにくくすることができます。
実装を委託する側の設計者や品質担当者にとっても、協力できる余地は大きい領域です。
極性マークを部品外形の外側にも入れる
シルクの極性マークは、部品を実装したあとも見える位置に入れるのが理想です。
部品外形の内側だけにマークがあると、実装後に部品で隠れてしまい、検査で照合できなくなるからです。
ダイオードのカソードマークやICの1番ピンマークを、部品外形の外側にも入れておくと、目視でもAOIでも照合しやすくなります。
部品の密度が高く、シルクを入れる余裕がない場合は、組立図や実装図で向きを明示して補います。
同じ種類の極性部品は向きを揃えて配置する
同じ種類の極性部品は、基板上でできるだけ向きを揃えて配置すると、逆付けを見つけやすくなります。
向きが揃っていれば、一つだけ違う向きの部品が目立ち、異常が浮かび上がって見えるからです。
反対に、向きがばらばらに配置されていると、検査員は一つずつ図面と照合しなければならず、見落としが起きやすくなります。
回路やレイアウトの制約で揃えられない場合もあるため、可能な範囲で揃えるという考え方で十分です。
実装を委託するときに伝えるべき極性情報
実装を委託するときは、極性に関する情報を明示して伝えることが大切です。
伝えておきたいのは、次のような情報です。
- 極性部品の一覧と、正しい向きがわかる実装図
- 代替品を使ってよいかどうかと、使う場合の事前確認の依頼
- 部品ライブラリの極性定義を回路図と照合済みかどうか
- 初回生産で極性部品の確認結果を写真で共有してほしいこと
外観の合否基準を共有する際には、IPC-A-610が広く使われています。
IPC-A-610では、極性部品の向き違いは不良として扱われます。
受け入れ基準を「IPC-A-610のクラス○に準拠」のように明示しておくと、委託先との認識のずれを防げます。
逆付けが発生したときの初動対応と再発防止
逆付けが発生したときは、原因の追究より先に、影響範囲の確定を優先します。
そのうえで、発生原因と流出原因を分けて分析することが、再発防止の質を決めます。
最初に影響範囲を確定させる
逆付けが見つかったら、まず同じ不良を持つ可能性のある基板を特定します。
原因の調査に時間をかけている間に、同じ不良品が出荷されてしまうおそれがあるからです。
範囲を絞るときは、前述の発生パターンの表が役立ちます。
全数で同じ向きなら同じデータで生産したすべての基板、特定のリールからなら該当リールを使った基板、というように対象を決めます。
確認の順番は、工程内の仕掛品、社内の在庫品、出荷済みの製品の順が基本です。
初品検査の写真やトレーサビリティの記録が残っていれば、範囲を大きく絞り込めます。
「なぜ起きたか」と「なぜ見逃したか」を分けて分析する
原因の分析は、発生原因と流出原因の2つに分けて行います。
逆付けが起きた理由と、検査で見つけられなかった理由は、まったく別の問題だからです。
たとえば、発生原因が「トレイの投入方向の誤り」だったとします。
流出原因は「AOIの極性判定がこの部品で無効になっていた」かもしれません。
発生原因の対策だけを行うと、別の理由で逆付けが起きたときに、また同じように流出してしまいます。
2つの原因それぞれに対策を用意することで、再発しても流出しない状態を作ることができます。
注意喚起で終わらせない再発防止策の書き方
再発防止策が「注意喚起」「教育の徹底」だけでは、時間とともに効果が薄れていきます。
人の注意力に頼る対策は、担当者の交代や忙しさの変化によって維持できなくなるからです。
再発防止策には、仕組みとして残る対策を入れることが大切です。
- 該当部品を極性部品リストに追加し、向き基準写真を整える
- チェックシートに具体的な確認項目を追加する
- AOIの検査項目を見直し、逆付けの限度見本で検出できることを確認する
- 検出カバレッジ表を更新し、検出手段のない部品をなくす
対策を実施したあとは、効果の確認も欠かせません。
一定期間の発生状況を追うとともに、逆付けの限度見本を検査に流して、実際に検出できることを確かめます。
この確認結果まで含めて報告すると、顧客にも納得してもらいやすい再発防止策になります。
よくある質問(FAQ)
Q. 逆付けと誤実装の違いは何ですか?
誤実装は、指定とは異なる品番の部品を実装してしまう不良を指します。
逆付けは、正しい品番の部品を、誤った向きで実装してしまう不良です。
会社によっては逆付けを誤実装に含めて集計していることもありますが、原因と対策が異なるため、分けて記録することをおすすめします。
Q. AOIを導入すれば逆付けはなくなりますか?
AOIは逆付けの検出に有効ですが、導入しただけで逆付けがなくなるわけではありません。
極性マークが見えにくい部品や、印字がロットで変わる部品では判定が難しくなります。
逆付けの限度見本を流して、実際に検出できることを確認しておくことが大切です。
Q. アルミ電解コンデンサを逆に付けたまま使うとどうなりますか?
逆向きの電圧がかかると、漏れ電流が増え、発熱や劣化が進むおそれがあります。
条件によっては内部の圧力が上がり、安全弁が作動することもあります。
印加電圧が低いと、すぐには異常が表れないこともありますが、逆付けが判明した時点で交換するのが原則です。
Q. 逆付けした部品は、付け直して再使用できますか?
一度でも通電した部品は、逆電圧によって特性が劣化している可能性があるため、新しい部品に交換するのが安全です。
通電していない場合でも、取り外しと再はんだ付けの熱による負担がかかります。
再使用の可否は、部品メーカーの推奨条件と社内のリワーク基準に従って判断してください。
Q. 試作の段階で逆付けを防ぐには何をすればよいですか?
最も効果的なのは、部品ライブラリの極性定義を回路図と照合しておくことです。
あわせて、極性部品の一覧を実装先に渡し、初回の実装結果を写真で確認させてもらうと、量産前に問題を見つけられます。
Q. 極性部品リストは誰が作るべきですか?
極性の一次情報を持っているのは設計側のため、設計側が元となるリストを作るのが理想です。
そのうえで、製造側が段取りや検査で気づいた注意点を追記していくと、現場で使えるリストに育っていきます。
まとめ
部品の逆付けは、はんだ付けが正常なまま起きるため、検査をすり抜けやすい不良です。
原因は作業者の不注意だけではなく、設計データ、部品の荷姿、段取り、手作業、部品変更の5つの工程に分散しています。
発生パターンを見れば、どの工程に原因があるかを絞り込むことができます。
流出を防ぐには、それぞれの検査が何を見つけられて、何を見つけられないのかを把握することが出発点になります。
部品照合システムは向きを確認しておらず、AOIや機能検査にも見つけられない逆付けがあります。
極性部品リスト、検出カバレッジ表、初品での全点確認、変更時の再確認を組み合わせることで、人の注意力に頼らない管理ができるようになります。
- 逆付けの原因は5つの工程に分散している
- 「帯」の意味は部品によって逆になるため、写真付きで読み方を示す
- 検出カバレッジ表で、検出手段のない部品をなくす
- 初品検査は抜き取りではなく、極性部品の全点を確認する
- 再発防止策は、発生原因と流出原因の両方に用意する
まずは、主力製品の一つについて極性部品リストを作ることから始めてみてください。
リストを作る過程で、今の検査では見つけられない部品が見えてくるはずです。