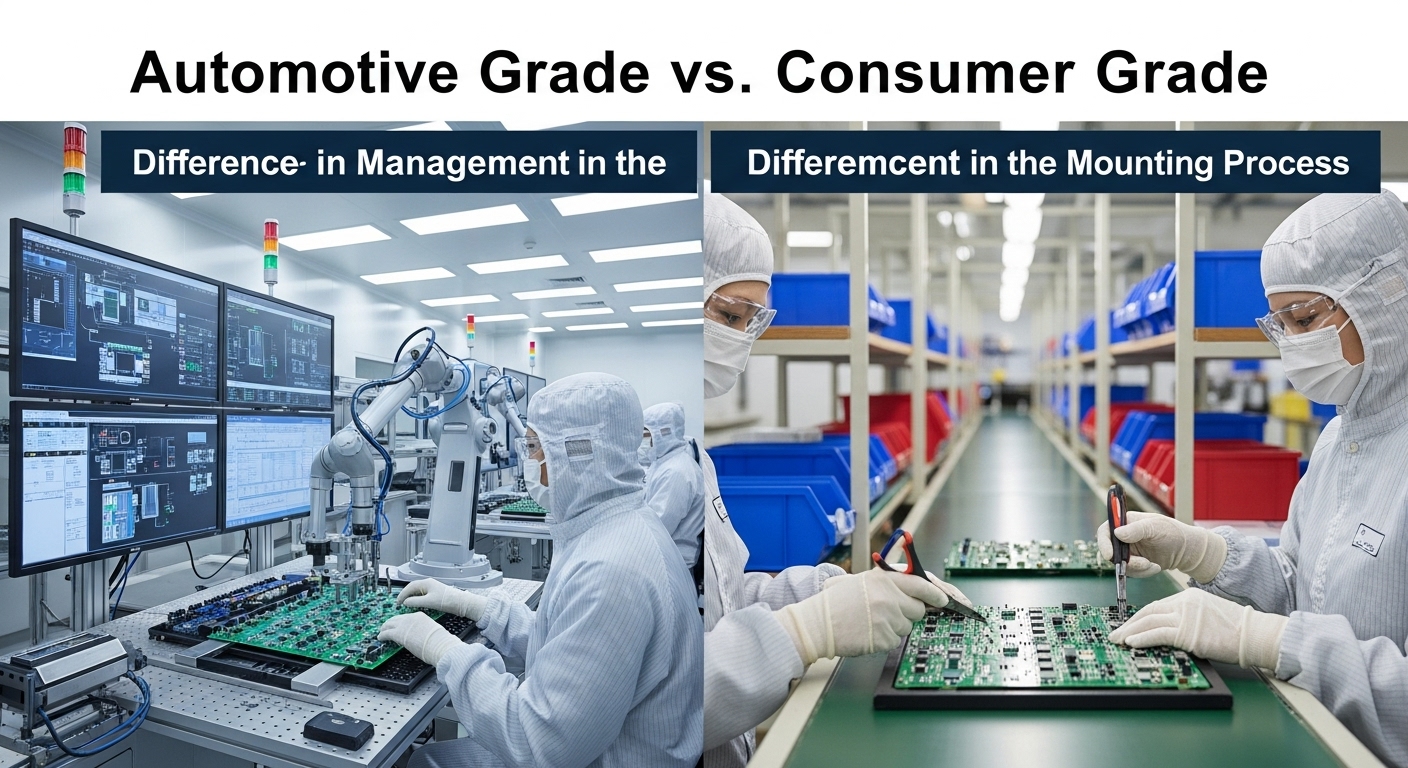
自動車の電装化が加速する現代において、基板実装(SMT:Surface Mount Technology)の現場では「車載グレード」と「民生グレード」の扱いの差が非常に大きな意味を持つようになっています。
スマートフォンや家電に使われる民生用基板と、命を預かる自動車に使われる車載用基板では、求められる信頼性の桁が異なります。
本記事では、実装工程におけるこれら二つのグレードの決定的な違いについて網羅的に解説します。
これから車載案件に関わるエンジニアの方や、製造現場の管理能力を向上させたい方にとって、実務に直結する知識を提供します。
1. 言語の定義と背景:なぜ「車載」は特別なのか
まず、車載グレードと民生グレードの定義を明確にし、なぜこれほどまでに厳格な区別が必要なのか、その背景を解説します。
グレードの定義
民生グレードとは、主にPC、スマートフォン、白物家電などに搭載される電子部品や基板を指します。
これらは「通常の使用環境」での動作を前提としており、耐用年数も3年から5年程度、長くても10年未満を想定しています。
対して車載グレードとは、自動車の走行・制御・安全に関わる部位に搭載されるものを指します。
これには、エンジンルームのような過酷な環境から、インフォテインメントシステムのような車室内のものまで含まれます。
規格の存在
車載グレードを定義する上で欠かせないのが、AEC(Automotive Electronics Council)が定めた規格です。
- AEC-Q100:集積回路(IC)向けの信頼性試験規格
- AEC-Q101:離散半導体(トランジスタ、ダイオード等)向け
- AEC-Q200:受動部品(抵抗、コンデンサ等)向け
これらの規格をクリアしていることが「車載用部品」としての最低条件となります。
なぜ重要なのか
車載グレードが重視される最大の理由は、使用環境の過酷さと故障時のリスクにあります。
自動車は、-40℃の極寒地から125℃(あるいはそれ以上)に達するエンジン付近まで、非常に広い温度範囲で動作しなければなりません。
また、走行中の振動や衝撃、湿気、塩害など、民生機器では考えられないストレスが常に加わります。
さらに、万が一の故障が交通事故に直結するため、不具合率をゼロに近づける「ゼロディフェクト(欠陥ゼロ)」の考え方が製造工程全体に求められるのです。
2. 具体的な仕組み:信頼性を支える技術的差異
実装工程における管理の違いを、設計・部品構造・プロセスの観点から詳細に見ていきましょう。
熱ストレスへの耐性構造
民生用部品と車載用部品の最も大きな構造的違いの一つは、はんだ接合部の信頼性です。
温度変化による膨張と収縮(熱サイクル)が繰り返されると、基板と部品の熱膨張係数の差によってはんだ接合部にクラック(ひび割れ)が発生します。
車載用部品では、このクラックを防ぐために、リードフレームの材質を工夫したり、はんだとの接合面積を広く取れる形状を採用したりしています。
部品自体の堅牢性
例えば積層セラミックコンデンサ(MLCC)の場合、車載グレードでは基板がたわんだ際に応力を逃がす「樹脂外部電極」を採用しているものが多いです。
民生用ではコスト優先で一般的な金属電極が使われますが、車載用では物理的な破壊を防ぐための二重、三重の対策が施されています。
実装基板(PCB)の仕様
基板そのものの仕様も異なります。
- ガラス転移点(Tg):車載用では高Tg材を使用し、高温下での基板の変形を抑えます。
- 銅箔厚:大電流が流れるパワー系基板では、民生用の35μmに対し、70μmや105μmといった厚い銅箔が使われることがあります。
- スルーホール信頼性:振動による断線を防ぐため、メッキ厚の管理値が厳格に設定されます。
3. 作業の具体的な流れ:実装工程での5つのステップ
車載基板の製造現場では、一般的な実装ラインとは異なる厳格なプロセス管理が行われます。具体的な作業の流れを5つのステップで解説します。
ステップ1:材料受入と完全なトレーサビリティの構築
車載実装において、最も重要なのがトレーサビリティ(追跡可能性)です。 民生品ではロット単位の管理が一般的ですが、車載品では「どのリールの部品が、どの基板の、どの位置に、いつ実装されたか」を個別に記録します。
- 部品リール受入時に固有のIDを発行。
- 基板一枚ごとにレーザーマーキングで二次元コードを印字。
- 実装機と連動し、マウントログを全数保存。 これにより、数年後に市場で不具合が起きた際、影響範囲を即座に特定できます。
ステップ2:はんだ印刷工程と高精度SPI管理
実装不良の約7割は、はんだ印刷工程に起因すると言われています。 車載ラインでは、SPI(はんだ印刷検査機)による全数検査が必須です。
- 体積、面積、高さ、位置ズレの厳格な閾値設定。
- 印刷機のスキージ圧力や速度のリアルタイムモニター。
- はんだペーストの有効期限(開封後の放置時間)を分単位で管理し、期限を過ぎると自動的にラインを停止させるシステムを導入します。
ステップ3:マウンターによる高精度搭載と部品照合
部品を基板に載せるマウンター工程では、誤実装防止が徹底されます。
- トリプル照合:部品リール、供給台(フィーダー)、実装プログラムの3点をシステムで照合し、一つでも異なれば稼働させません。
- 搭載圧力の最適化:薄型化が進む部品を破損させないよう、吸着ノズルの圧力まで細かく制御します。
ステップ4:リフロー工程と酸素濃度の制御
はんだを溶かすリフロー炉では、温度プロファイルの管理が非常にシビアです。
- 窒素(N2)雰囲気リフロー:はんだの酸化を防ぎ、濡れ性を向上させるために酸素濃度を100ppm〜500ppm以下に制御します。
- プロファイルモニタリング:基板上に熱電対を貼り付け、実際の温度推移を定期的に測定。特に、熱容量の大きい部品と小さい部品の温度差(ΔT)を最小限にする調整が行われます。
ステップ5:多層的な検査体制(AOI、X線、機能検査)
最後に、複数の検査機を組み合わせて不具合を完全に排除します。
- AOI(自動光学検査):部品の有無、ズレ、はんだフィレットの形状を3Dで検査。
- X線検査:BGA(ボール・グリッド・アレイ)など、外観からは見えない接合部の内部空隙(ボイド)を確認。車載用ではボイド率の許容値が民生品より大幅に厳しく設定されます。
- ICT(インサーキットテスト)/ FCT(ファンクションテスト):電気的な特性や実際の動作を確認。
4. 最新の技術トレンドや将来性:CASE時代の実装技術
自動車業界のメガトレンド「CASE(コネクテッド、自動運転、シェアリング、電動化)」により、実装技術も進化を続けています。
高電圧・大電流への対応(電動化)
電気自動車(EV)の普及に伴い、800Vシステムのような高電圧を扱う基板が増えています。
ここでは、沿面距離(絶縁のための距離)の確保や、放熱特性に優れたアルミ基板、バスバー(銅の板)のインサート成形基板など、特殊な実装技術が求められます。
SiC/GaNパワー半導体の実装
次世代パワー半導体であるSiC(シリコンカーバイド)やGaN(窒化ガリウム)は、高温動作が可能な反面、パッケージから基板への放熱設計が極めて重要です。
高耐熱のはんだ材や、銀焼結(シルバーシンタリング)接合といった、従来のはんだ付けを超えた新しい接合技術が車載分野で実用化されつつあります。
AIによる外観検査の進化
「ゼロディフェクト」を実現するため、AOIにAI(深層学習)が導入されています。
従来のアルゴリズムでは判定が難しかった「良品に近い不良」や「不良に見える良品(過検出)」を正確に判別できるようになり、検査の精度と効率が飛躍的に向上しています。
ソフトウェア・デファインド・ビークル(SDV)とE/Eアーキテクチャ
車両の構造がハードウェア中心からソフトウェア中心(SDV)へ移行する中で、ECU(電子制御ユニット)の統合が進んでいます。
一つの基板に膨大な機能が集約されるため、基板の多層化(20層以上)や、高密度実装技術の重要性がさらに高まっています。
5. よくある質問(FAQ)
実装工程の管理について、現場でよく聞かれる質問をまとめました。
Q1:民生用部品を車載用基板に流用しても良いのでしょうか?
原則としてNGです。
性能値(スペック)が同じであっても、AEC規格を通っていない部品は耐熱性や耐振性が保証されていません。
どうしても使用する必要がある場合は、顧客との合意の上で、追加のスクリーニング試験(全数選別試験)や加速劣化試験を行う必要がありますが、リスクは非常に高いです。
Q2:コスト削減のために管理項目を減らすことは可能ですか?
車載品において、品質管理項目の削減は推奨されません。
民生品と違い、車載品は不具合が発生した際の「リコール費用」が数億円から数百億円に達する可能性があります。
製造工程での管理コストを惜しむよりも、確実な品質を作り込み、市場流出を防ぐ方が結果的に低コストとなります。
Q3:車載用基板の実装において、最も失敗しやすいポイントは?
「はんだの濡れ上がり不足」と「ボイド」です。
車載用基板は銅箔が厚く、熱が逃げやすいため、リフロー設定が不適切だとはんだが十分に馴染みません。
また、振動によるクラックの起点となるボイド(気泡)の管理も、民生品と同じ感覚でいると不合格になるケースが多いです。
Q4:鉛入りはんだと鉛フリーはんだ、どちらが主流ですか?
現在は「鉛フリーはんだ」が主流です。 RoHS指令などの環境規制により、自動車業界でも鉛フリー化が進みました。
ただし、一部の高信頼性が求められる重要保安部品では、はんだの柔軟性を確保するために例外的に鉛入りが許可される場合もありますが、基本的には環境対応の鉛フリー材(SAC305など)が一般的です。
6. まとめ
車載グレードと民生グレードの実装工程における最大の違いは、「信頼性に対する執念」の差であると言えます。
民生グレードが「いかに安く、小さく、効率よく作るか」を追求するのに対し、車載グレードは「いかに絶対に壊れないものを作り、万が一の際にも完璧に追跡できるようにするか」に重点を置いています。
具体的には、以下の3点が管理の柱となります。
- AEC規格に準拠した強固な部品選定。
- SPIやAOI、X線検査を駆使した「全数良品」の証明。
- 部品一つ一つまで遡れる、隙のないトレーサビリティの構築。
今後、自動運転や電気自動車の普及により、基板に求められる役割はますます重要になります。
実装工程におけるこれらの管理の違いを正しく理解し、実践することは、これからの製造業において不可欠なスキルとなるでしょう。