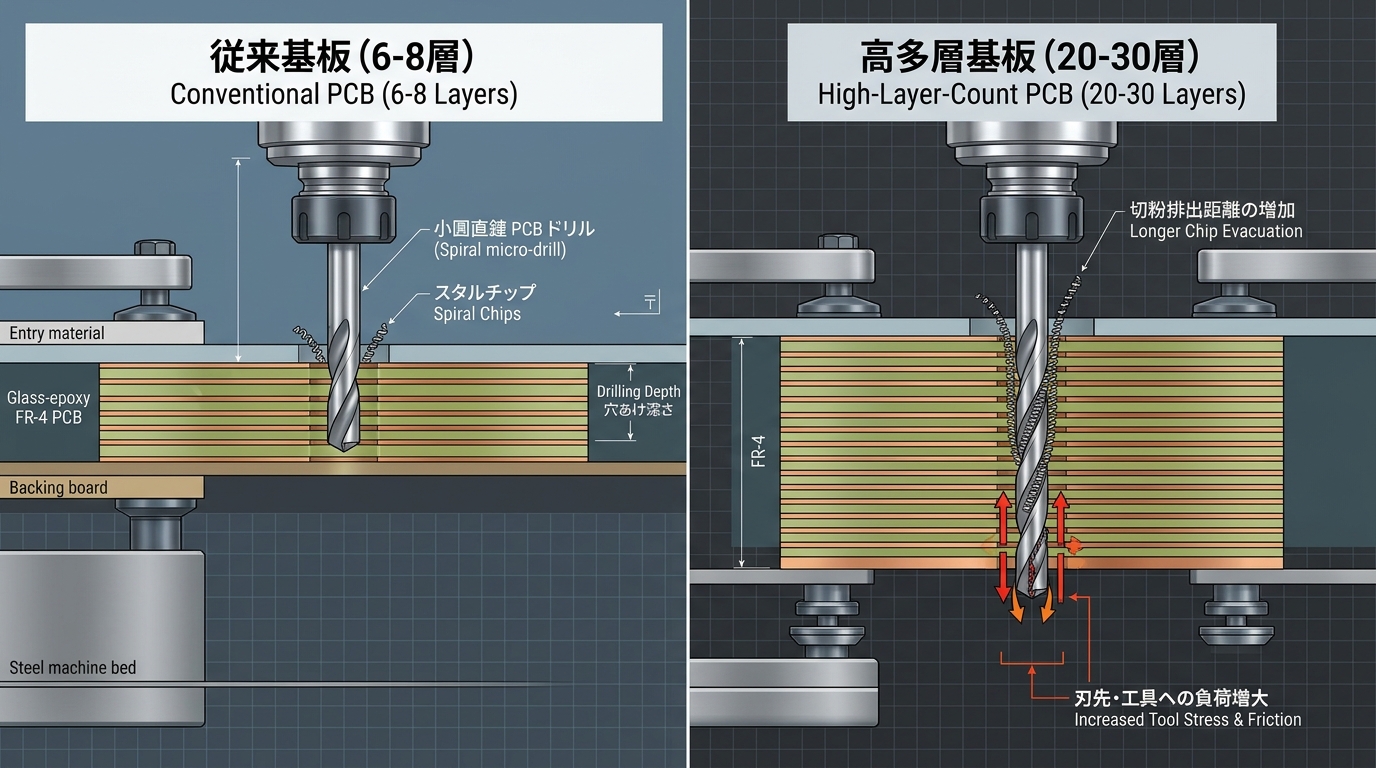
高多層基板が増えると、PCB用ドリルの需要は基本的に増えやすくなります。
ただし、「層数が2倍ならドリル需要も2倍」という単純な関係ではありません。
需要を押し上げるのは、基板の厚板化、小径穴、高アスペクト比化、1本当たりの加工可能ヒット数、再研磨回数、重ね枚数などです。
さらに微細ビアの一部はレーザー加工へ移るため、高多層化では「ドリルが全部増える」というより、高性能な機械ドリルとレーザー加工の両方へ需要が分かれていくと考える方が実態に近くなります。
高多層化するとドリル需要はなぜ増えやすいのか
高多層PCBのドリル需要を見るとき、最初に分けたいのが「層数」と「穴加工量」です。
例えば20層基板が40層になったからといって、必ず穴数まで2倍になるわけではありません。
一方で、層数増加によって基板が厚くなれば、同じ直径の貫通穴でもドリルが通過する距離は長くなります。
穴径が小さく、板厚が厚くなるほど、細く長い穴を加工することになります。
ここで重要になるのがアスペクト比です。
PCBの穴加工では、おおまかには「基板厚÷穴径」で穴の深さに対する細さを把握できます。
例えば板厚3.2mmで穴径0.2mmなら、単純計算でアスペクト比は16になります。
板厚が厚くなる一方で穴径が小さくなれば、工具にはさらに厳しい条件になります。
ユニオンツールも、高多層基板について通常のFR-4とは別のドリル条件表を設定しています。
また同社はヒット数、再研磨回数、重ね枚数について、固定値ではなく実際の穴品質を確認して設定すべき目安だと説明しています。
ドリル需要は「穴数」だけでは読めない
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
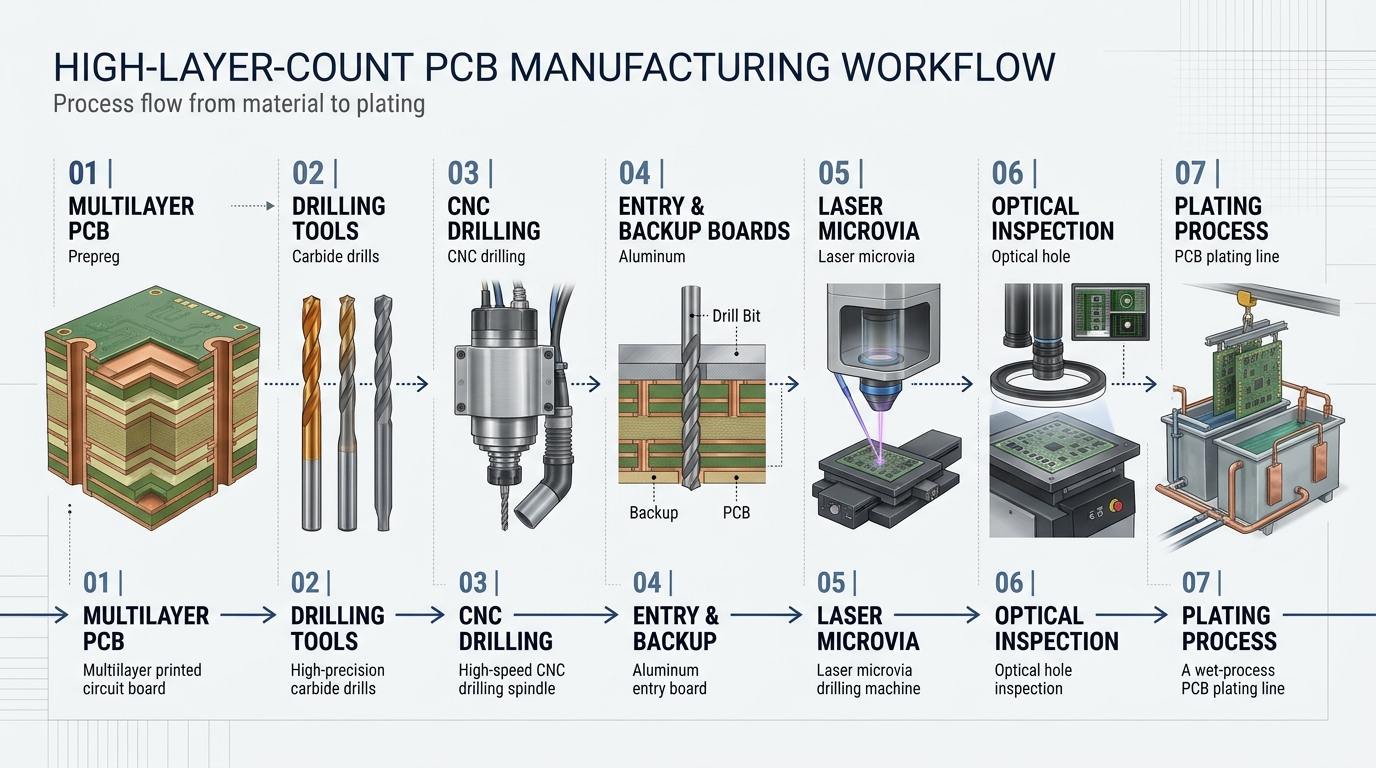
PCBドリルの需要を考えるとき、本記事では次の6項目に分解すると分かりやすいと考えます。
- 1枚当たりの機械加工穴数
- 生産する基板枚数
- 1回に重ねて加工できる基板枚数
- 1本のドリルで加工できるヒット数
- 再研磨して使用できる回数
- 折損や穴品質による交換・ロス
つまり、高多層化で穴数そのものが変わらなくても、重ね枚数が減り、ヒット寿命が短くなり、再研磨可能回数が減れば、新品ドリルの必要量は増える可能性があります。
ここが「PCB生産量」と「PCBドリル需要」が完全には比例しない理由です。
営業担当者が高多層基板案件を見る場合も、「何層ですか」だけでは十分ではありません。
板厚、最小機械穴径、穴数、重ね枚数、工具寿命まで確認することで、初めて消耗品需要が見えてきます。
実際の加工条件を見ると6・8層と10層以上では差がある
ユニオンツールが公開している200krpmの条件表を見ると、FR-4の6・8層と10層以上の高多層基板では、同じドリル径でも条件が異なります。
例えば次のようになっています。
| ドリル径 | FR-4 6・8層 ヒット数 | 高多層10層以上 ヒット数 | FR-4 再研磨 | 高多層 再研磨 |
|---|---|---|---|---|
| φ0.2mm | 1,000~2,000 | 1,000~1,500 | 2回 | 1回 |
| φ0.3mm | 2,000~3,000 | 1,500~2,000 | 2回 | 1回 |
| φ0.6mm | 2,000~3,000 | 1,500~2,000 | 3回 | 2回 |
いずれもメーカーが示す標準的な目安であり、すべてのPCBにそのまま適用できる数値ではありません。
基板材料、板厚、設備、穴品質などによって設定は変わります。
それでも需要を見るうえでは重要な違いがあります。
例えばφ0.3mmでは、6・8層FR-4のヒット数目安が2,000~3,000なのに対し、高多層基板では1,500~2,000です。
再研磨回数も2回から1回へ減っています。
つまり、生産するPCB枚数や穴数が同じでも、工具交換頻度が上昇する方向に働きます。
さらにφ0.6mmでは、t1.6mm条件の重ね枚数について、6・8層FR-4では3~4枚、高多層基板では2枚が目安になっています。
これはドリル消費だけではなく、穴あけ設備の能力にも関係します。
一度に加工できる枚数が減れば、同じ基板枚数を生産するために必要な機械加工回数が増えるためです。
高多層PCBの増加を見るときは、「ドリル本数」と同時に「穴あけ機の稼働時間」も見る必要があります。
高アスペクト比になると何が難しくなるのか
厚い基板に細い穴をあけるほど、ドリル加工は難しくなります。
大きな問題の一つが切りくずの排出です。
深い穴ではドリル先端で発生した切りくずを長い距離にわたって外へ排出しなければなりません。
切りくずが適切に排出されなければ、穴壁品質や加工抵抗、工具折損などへ影響する可能性があります。
TPCAも2026年のAIサーバー向け高多層・厚板PCBについて、切りくず排出とドリル折損が課題となり、高性能コーティングドリルへの移行が進んでいると説明しています。
さらに高多層基板では、単に板が厚いだけではありません。
高速伝送用途では基板材料そのものも高性能化します。
材料構成やガラスクロス、樹脂などが変われば加工性も変化するため、「同じφ0.2mmだから同じドリル条件」とは限りません。
このため、ドリルメーカーに求められる価値も「穴が開くこと」から、「穴位置精度、穴壁品質、工具寿命、折損抑制、生産性を同時に維持すること」へ移っていきます。
高多層化で需要が増えやすい製品を工程別に見る
高多層PCBの増加で恩恵を受けるのは、超硬ドリルだけではありません。
穴加工の前後まで見ると、需要は複数の製品へ広がります。
| 製品・設備 | 需要への影響 | 理由 |
|---|---|---|
| 小径PCBドリル | 増えやすい | 微細化、高密度化 |
| 長刃・高アスペクト対応ドリル | 増えやすい | 厚板の深穴加工 |
| コーティングドリル | 増えやすい | 摩擦、寿命、加工安定性への要求 |
| 再研磨サービス・設備 | 重要度上昇 | 工具コスト管理 |
| 高速穴あけ機 | 増えやすい | 加工量・加工時間増加 |
| スピンドル | 高性能化 | 小径工具、高回転加工 |
| バキューム関連 | 重要度上昇 | 切りくず排出 |
| 当板・捨板 | 消費増の可能性 | 穴品質維持 |
| 穴検査・計測 | 重要度上昇 | 高精度化 |
| レーザー穴あけ機 | 増えやすい | 微細ビア領域 |
ユニオンツールは、低摩擦コーティングであるULFコートについて、工具のロングライフ化や重ね加工枚数向上への対応を説明しています。
これは「ドリル需要が増える=安いドリルを大量に買う」とは限らないことを示しています。
高多層・高難度化によって、工具市場が本数だけでなく高付加価値品へシフトする可能性があります。
TPCAが2026年のPCBドリル市場について「加工量増加」と「消耗品の高付加価値化」の双方を成長要因としている点とも一致します。
レーザー加工が増えれば機械ドリルは不要になるのか
不要にはなりません。
高密度化すると、微細ビアについてはレーザー加工の重要性が高まります。
実際に三菱電機は基板穴あけ用レーザー加工機GTW6シリーズで、銅ダイレクト加工、樹脂ダイレクト加工、小径・極小径加工まで展開しています。
同社は新型発振器とガルバノスキャナによって、生産性を従来比で約30%向上したとしています。
ただし、PCBの穴がすべてレーザーになるわけではありません。
高多層PCBには、貫通穴、比較的大径のビア、部品実装穴、位置決め穴、バックドリルなど、機械加工が関係する領域も残ります。
したがって高密度化は、
「機械ドリルからレーザーへ全面置換」
というより、
「微細ビアはレーザー、深い貫通穴などは高性能機械ドリル」
という加工の分業を進める可能性があります。
工具メーカーだけを見ていると、この需要変化の半分しか見えません。
高多層PCBを営業テーマにする場合は、ドリルメーカーとレーザー加工機メーカーの両方を見る必要があります。
高多層化してもドリル需要が比例して増えないケースもある
ここは特に注意が必要です。
高多層化が進めば、永久に1本の基板を厚くして深穴を加工し続けるわけではありません。
加工限界に近づけば、PCB構造そのものが変わる可能性があります。
2026年4月、OKIサーキットテクノロジーはAI半導体のウエハー検査装置向けとして、180層・板厚15mmのPCB技術を発表しました。
従来は124層・板厚7.6mmでしたが、高板厚化に伴うビア特性や、細く長いビアを正確に加工するドリル技術の制約が一つの課題になっていました。
そこで同社は、180層を1枚のPCBとして単純に深く穴あけするのではなく、60層PCBを3枚つくり、それらを導電ペーストによる基板間ビア接続で積層する方式を採用しています。
これは重要な事例です。
「高多層化=さらに長いドリルを使えばよい」という単純な技術進化には限界があります。
高多層化が進むほどドリル需要が増える局面がある一方、一定の領域を超えると、レーザー、積層構造、接続方式など別の技術へ需要が移る可能性があります。
2026年の市場を見るとPCBドリル需要はすでに動いている
加工条件だけでなく、市場側にも変化が確認できます。
TPCAは2026年5月、高多層・厚板AIサーバー基板の増加によってPCBドリルの技術要求が高まり、世界のドリル市場は2025年の8.6億ドルから2026年には11.1億ドルへ29.1%増加すると予測しています。
これは予測値なので、そのまま実績として扱うことはできません。
しかし工具メーカー側でも需要増加を示す動きがあります。
ユニオンツールは、AI関連製品基板でULFコートドリル需要が大きく伸びていると説明しています。
さらにPCBドリルの増産要求に対応するため、長岡第六工場の建設を進めています。
同社オンラインショップでは現在、PCBドリル・ルーターについて需給がひっ迫し、多くの製品が在庫切れになっているとの案内も掲載されています。
したがって、「高多層PCBが将来増えればドリル需要も増えるかもしれない」という段階だけではありません。
少なくとも2026年時点では、AI関連PCB、高多層・厚板化、高付加価値ドリル、増産投資という複数の動きが同時に確認できます。
営業担当者は「高多層基板メーカー一覧」だけを見ない
高多層PCBを営業テーマにする場合、「高多層基板を作っている会社」を探すだけでは十分ではありません。
案件ごとの仕様変化を見る必要があります。
特に確認したいのは次の項目です。
| 確認項目 | 需要判断への意味 |
|---|---|
| 層数 | 高多層化の方向性 |
| 完成板厚 | 深穴加工負荷 |
| 最小機械穴径 | 小径工具需要 |
| 板厚÷穴径 | 高アスペクト化 |
| 1枚当たり穴数 | 加工量 |
| 月産・年産枚数 | 総加工量 |
| 重ね枚数 | 穴あけ機能力・工具消費 |
| ヒット数 | 工具寿命 |
| 再研磨回数 | 新品ドリル需要 |
| レーザービア比率 | レーザー設備需要 |
| CCL・基材 | 加工性、工具摩耗 |
| 新規穴あけ設備 | 生産能力増強 |
例えば「20層から30層へ増える」という情報だけでは、工具需要はまだ読めません。
「板厚3.2mm、最小機械穴φ0.2mm、穴数増加、重ね枚数低下」まで確認できれば、初めて具体的な営業仮説を作れます。
ドリルメーカーにとっては工具案件になります。
穴あけ機メーカーには能力増強案件になる可能性があります。
レーザー加工機メーカーには微細ビアの設備案件、検査装置メーカーには穴品質の検査案件、材料メーカーには加工性を含めたCCL提案の機会になります。
この「1つのPCB仕様変更から複数の需要を逆算する」考え方が、高多層PCB市場を見るうえで重要です。
調達担当者は単価だけでなく「1穴当たりコスト」で見る
調達側では、ドリル単価だけで比較すると判断を誤る場合があります。
高性能なコーティングドリルは単価が高くても、工具寿命、折損率、重ね枚数、加工速度、再加工率まで含めれば、生産全体では有利になる可能性があります。
反対に、安いドリルでもヒット数が短く、頻繁な交換や品質不良が発生すれば総コストは上昇します。
そのため比較したいのは、
「ドリル1本の価格」
ではなく、
「規定の穴品質を満たした穴を何穴加工できたか」
です。
さらに設備停止時間、工具交換時間、再研磨費、折損による基板損失まで含めると、調達部門と製造部門が見るべき指標を合わせやすくなります。
今後は「高多層PCB出荷量」より加工条件を見る
高多層PCB市場を追う際、「AIサーバー市場が何%成長するか」だけを見る必要はありません。
工具や加工設備を販売する側にとって、より早く使える情報はPCB仕様です。
市場
↓
AIサーバー・半導体検査装置
↓
高多層・厚板PCB
↓
小径・高アスペクト穴
↓
ヒット寿命低下
↓
重ね枚数低下
↓
高性能ドリル
↓
穴あけ設備
↓
レーザー加工
↓
検査・周辺消耗品
このつながりまで見ると、高多層PCB市場のニュースを営業情報へ変換できます。
市場規模だけを見るのではなく、「次にどの工程がボトルネックになるか」を見ることが重要です。
FAQ
高多層基板になればPCBドリル需要は必ず増えますか?
増えやすくなりますが、必ず層数に比例して増えるわけではありません。
穴数、板厚、穴径、重ね枚数、工具寿命、レーザー加工への移行などを合わせて見る必要があります。
高アスペクト比になると、なぜドリル加工が難しくなるのですか?
穴が細く深くなるため、切りくず排出、工具剛性、折損、穴壁品質などの条件が厳しくなるためです。
単純に刃長を長くするだけでは対応できない場合があります。
小径ドリルほど寿命は短くなりますか?
一般には微細化によって工具条件は厳しくなりますが、寿命は穴径だけでは決まりません。
基板材料、板厚、送り速度、回転数、重ね枚数、設備状態なども影響します。
高多層PCBではコーティングドリルの需要が増えますか?
高難度加工では需要が増える可能性があります。
TPCAは高多層・厚板AIサーバーPCBについて、加工安定性向上を目的に高性能コーティングドリルへの移行が進んでいると報告しています。
レーザー加工が普及するとPCBドリル市場は縮小しますか?
必ずしもそうではありません。
微細ビアではレーザーの比率が高まる一方、貫通穴など機械ドリルが担う加工も残るため、加工方法の棲み分けが進むと考える方が適切です。
ドリル需要を予測するとき最も見るべき数字は何ですか?
層数だけでなく、板厚、最小機械穴径、穴数、ヒット数、重ね枚数、再研磨回数を見ることが重要です。
この組み合わせが新品工具の実際の消費量に近づきます。
PCBドリル以外で需要が増えそうな製品は何ですか?
穴あけ機、スピンドル、バキューム関連、当板・捨板、レーザー穴あけ機、穴検査装置、再研磨関連などが候補になります。
どの製品が伸びるかはPCBの穴構造によって変わります。
まとめ
高多層PCBが増えると、PCBドリル需要は増えやすくなります。
ただし需要を決めるのは層数だけではなく、板厚、小径化、高アスペクト比、ヒット数、再研磨回数、重ね枚数です。
特に高多層基板では、同じドリル径でも加工可能ヒット数や再研磨回数が低下する条件があり、生産枚数が同じでも工具消費が増える可能性があります。
一方、微細ビアではレーザー加工が増え、極端な高多層化ではPCB構造そのものを変える方法も登場しています。
したがって営業・調達で追うべきなのは「PCB市場が成長しているか」だけではありません。
自社の対象顧客について、
層数
↓
板厚
↓
穴径
↓
穴数
↓
工具寿命
↓
加工方式
まで確認することで、工具・設備・材料の具体的な需要へ落とし込めます。
PCB・CCL市場を企業・材料・増産計画まで調べたい方へ
今回の記事では「高多層化によるドリル需要」に絞りました。
しかし実際に営業や調達へ使う場合は、どのPCBメーカーがAIサーバー向けへ動いているのか、CCLがどのグレードへ変わっているのか、銅箔・ガラスクロス・樹脂の供給はどうなっているのかまで合わせて見る必要があります。
製造業サプライチェーン研究所では、
「中国プリント基板・CCL産業 完全分析2026」
を販売しています。
PDF86ページで、中国主要PCB・CCL企業30社超、M1~M10、材料、価格、供給網、増産計画、日本企業への影響まで整理しています。
高多層PCBの増加を「ニュース」で終わらせず、材料・企業・サプライチェーンまで追いたい方はこちらをご覧ください。