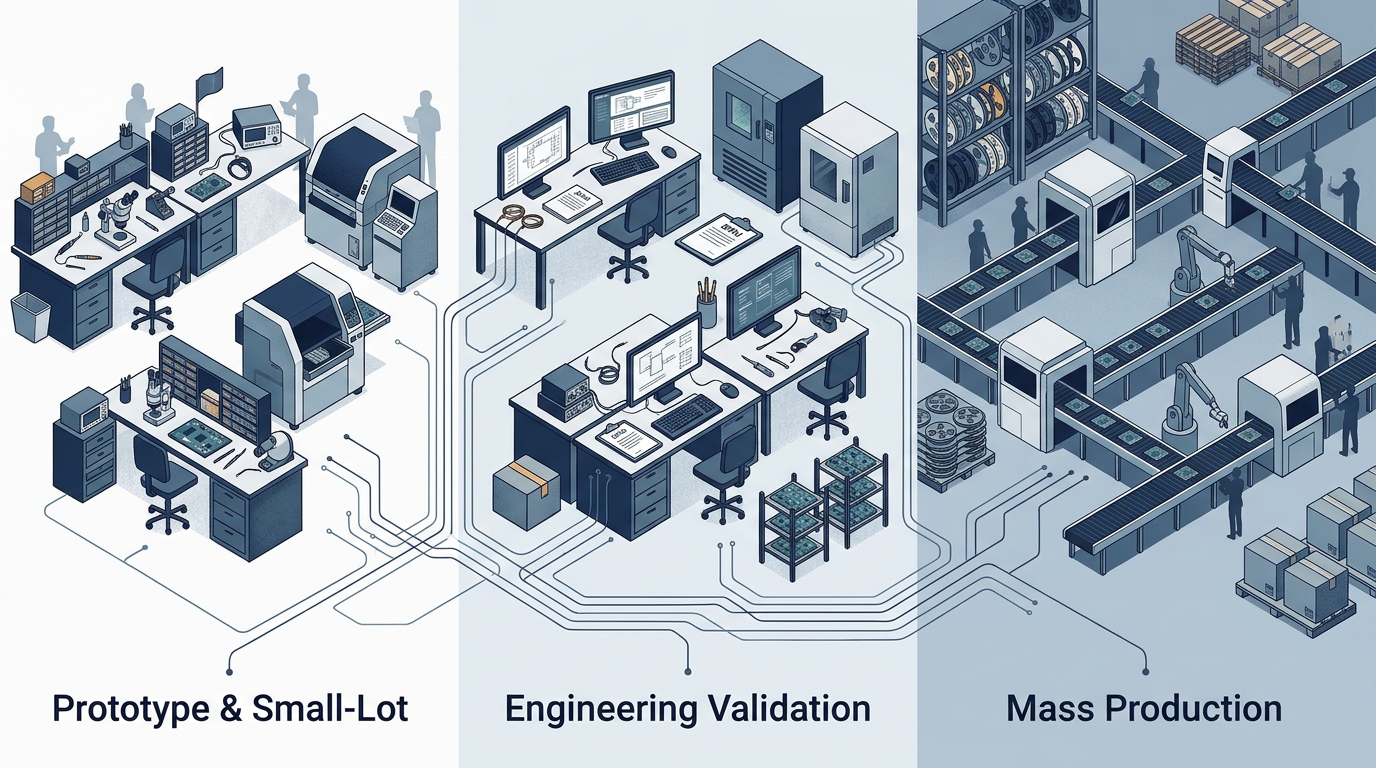
「試作や小ロットなら国内EMS、大量生産になったら中国や東南アジアの海外EMSへ移す」。
EMSや基板実装の委託先を調べていると、この説明を目にすることがあります。
大きな方向性としては間違いではありません。実際に、国内で試作し、海外拠点で量産する体制を公式に案内しているEMS企業も存在します。
ただし、この考え方をそのまま自社製品に当てはめると判断を誤ることがあります。
量産数が増えていても設計変更が頻繁に残っている製品や、複雑な機能検査が必要な製品では国内生産を続ける合理性があります。
逆に、少量であっても設計データが完全に標準化されていれば、海外のオンライン型EMSを使った方が早く安く作れる場合もあります。
つまり、国内EMSと海外EMSの使い分けを決めるのは、ロット数だけではありません。
製品が開発のどの段階にあるのか、仕様がどこまで固定されているのか、部品調達と検査を誰が管理するのか、さらに量産移管用の情報がどこまで整っているのかを見る必要があります。
僕自身、マイクロソルダリング、電子部品製造、基板実装会社でのリワーク、自社商品開発、SMT関連の技術営業やプロジェクトマネジメントに関わってきました。
その立場から見ると、「日本か海外か」という二択だけで委託先を考えるより、「この製品は今どのフェーズにあり、何がまだ変わる可能性があるのか」と分解した方が、EMS選定を整理しやすくなります。
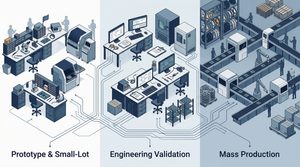
この記事では、既存記事で扱っている単純な国内・海外のコスト比較ではなく、試作、初期量産、本格量産、量産移管という製品フェーズから、国内EMSと海外EMSの使い分けを整理します。
国内EMSと海外EMSは「国」ではなく製品フェーズで使い分ける
国内EMSと海外EMSは、「国内の方が品質が高い」「海外の方が安い」という二択では判断できません。
実務では、製品の状態とEMSに任せたい仕事を組み合わせて生産地を考える必要があります。
実際、タカヤは日本・中国・タイを生産拠点として持ち、「国内試作・部材調達による海外拠点での量産」を公式に示しています。
フルタカ電気も、多品種少ロットを国内で生産し、試作を国内、量産を海外で行う生産体制を紹介しています。
これは、「製品のライフサイクルによって製造場所を変える」という分かりやすい事例です。
一方で、これを「国内は試作専用、海外は量産専用」と理解してはいけません。
セコニックの国内EMS事業は多品種少量から大量生産までを対象としており、中国拠点についても少量多品種、試作のみ、大量生産への対応を掲げています。JLCPCBも海外拠点で試作から量産までのPCB組立を提供しています。
ここから分かるのは、生産国そのものより、「その工場がどの生産形態に最適化されているか」を見る必要があるということです。
例えば、同じ100枚を作る場合でも、今後何度も設計変更する100枚と、すでに仕様が固定され毎月同じものを繰り返し発注する100枚では、EMSに求める能力がまったく違います。
前者では、設計者と製造側のコミュニケーション、部品変更への対応、リワーク、再試作などが重要になります。後者なら、生産効率、部品調達力、繰り返し品質、物流費まで含めた原価の方が重要になります。
したがって、最初に見るべきなのは数量そのものではありません。
| 判断項目 | 国内EMSが使いやすくなりやすい状態 | 海外EMSが使いやすくなりやすい状態 |
|---|---|---|
| 製品フェーズ | 開発、試作、初期量産 | 安定量産 |
| 設計変更 | 頻繁に発生 | ほぼ固定 |
| BOM | 未確定、代替検討中 | 固定済み |
| 製造条件 | 調整中 | 標準化済み |
| 検査方法 | 開発しながら決定 | 手順・判定基準が固定 |
| 生産数量 | 多品種少量になりやすい | 継続量産になりやすい |
| 納入先 | 主に国内 | 海外市場・海外工場を含む |
| 技術者とのやり取り | 頻繁 | 定型化しやすい |
これはあくまで判断の方向性であり、固定ルールではありません。
重要なのは、「どの国の工場か」ではなく、「現在の製品状態をその工場の生産方式に乗せられるか」です。
試作・開発段階で国内EMSが使いやすい理由
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
開発初期の製品では、1枚当たりの加工費より、変更を何回、どれだけ早く回せるかの方が重要になることがあります。
試作基板を作った結果、部品の向きを変更する。BOMを変更する。コネクタ位置を変える。ファームウェアを書き換える。検査ポイントを追加する。発熱が想定以上だったので部品を変更する。
試作とは、設計データをそのまま製品にする作業ではなく、実際に作りながら量産条件を固める工程でもあります。
基板実装.comにはすでに「基板実装の試作とは?量産との違いと注意点」という記事があるため、試作工程そのものの説明はそちらへ譲ります。今回注目したいのは、試作段階では「変更すること」自体が仕事の一部になっている点です。
小ロットだからではなく変更が多いから国内が有利になる
「少量だから国内」と考えるより、「変更の往復回数が多いから国内」と考えた方が実態に近い場合があります。
設計者が日本にいてEMSも国内にあれば、不明点が出たときに日本語の図面、写真、現物を使って確認しやすくなります。基板の修正や部品交換が必要になった場合でも、返送や再製作にかかる物流時間を抑えやすくなります。
試作段階では、加工費が多少高かったとしても、設計変更を1回早く終わらせることによって製品開発全体が前へ進むのであれば、その方がトータルでは合理的です。
ここで注意したいのは、製造単価だけを見るとこの価値が見えないことです。
例えば国内EMSの見積が海外より高かったとしても、仕様確認、再試作、リワーク、設計者の対応工数、国際輸送まで含めると差が縮まることがあります。
逆に、変更がほとんど発生しない標準的な基板なら、小ロットであっても海外を使う選択肢があります。
海外EMSで試作する選択肢もある
海外EMSだから試作に向かないとは言えません。
JLCPCBは公式に「試作から量産まで」のPCB組立を掲げ、オンラインでデータを投入し、DFM確認と見積を行う仕組みを整えています。つまり、ガーバー、BOM、部品座標データなどが標準化されている案件なら、海外でも試作を高速に処理できる環境が整っています。
ここに国内EMSとの違いがあります。
海外オンラインEMSに向きやすいのは、「試作品だから」ではなく、「データだけで製造条件を明確に伝えられる試作品」です。
逆に、製造側と相談しながら部品を決めたい、実装方法を一緒に考えたい、実機を見ながら修正したいという案件では、距離と言語の近いEMSの方が進めやすくなる可能性があります。
したがって試作の委託先を選ぶときは、「何枚作るか」より先に、「製造開始後にどの程度質問や変更が発生しそうか」を確認すると判断しやすくなります。
海外EMSが有利になるのは「大量生産になった瞬間」ではない
海外生産のメリットが出やすくなるのは、単純に数量が一定数を超えた瞬間ではありません。
より重要なのは、同じ製造条件を繰り返し使えるようになったかどうかです。
基板実装では、初回生産時にマウンターのプログラム、部品供給方法、メタルマスク、リフロー条件、検査条件、治具、作業標準などを準備します。製品仕様が安定し、これらを繰り返し使用できるようになるほど、量産設備を効率的に使いやすくなります。
逆に月産数量が多くても、毎月BOMが変わる、基板Revisionが変わる、検査方法が変わるのであれば、段取りと変更管理の負荷は大きくなります。
このため、海外量産への移行を判断するときは、「何台になったか」だけでなく「何が固定されたか」を確認する方が重要です。
数量より量産条件の固定度を見る
海外量産を検討しやすくなる状態としては、
回路と基板設計がほぼ固定されていること、BOMと代替部品ルールが決まっていること、実装条件が標準化されていること、検査方法と合否判定が決まっていること、ファームウェアの書き込み方法が確立していること、梱包やラベル仕様まで決まっていることなどが挙げられます。
ここまで進むと、製造側とのやり取りが「相談」から「決められた条件を再現する仕事」に変わってきます。
この状態になれば、海外拠点の設備キャパシティや部品調達網、生産コストを活用する意味が大きくなります。
サンエスも、国内で開発・試作実装を行い、ベトナム工場で量産する体制を公式に紹介しています。つまり国内と海外を競合させるのではなく、一つの製造工程を分担するという考え方です。
海外生産が向いている案件の条件
海外EMSを検討しやすいのは、安定して繰り返し生産する製品です。
特に、一定期間継続して生産することが見込まれ、設計変更頻度が低く、生産条件を文書化でき、海外から最終顧客への物流にもメリットがある場合は候補になりやすくなります。
また、実装だけでなく、ハーネス、板金、樹脂成形、筐体、完成品組立、梱包まで海外側でまとめられる場合は、基板実装単体の価格差以上の効果が出る可能性があります。
ただし、ここでも「海外=必ず安い」と決めつけるべきではありません。
加工費だけでなく、部品調達費、輸送費、在庫、品質管理、現地対応、為替、関税、再製作、検査、技術者の対応工数などを含めた総費用で比較する必要があります。
このコスト面については既存の「国内実装 vs 中国実装」で扱っているため、今回の記事では重複を避けます。
国内試作から海外量産へ移すときに最も注意したいこと
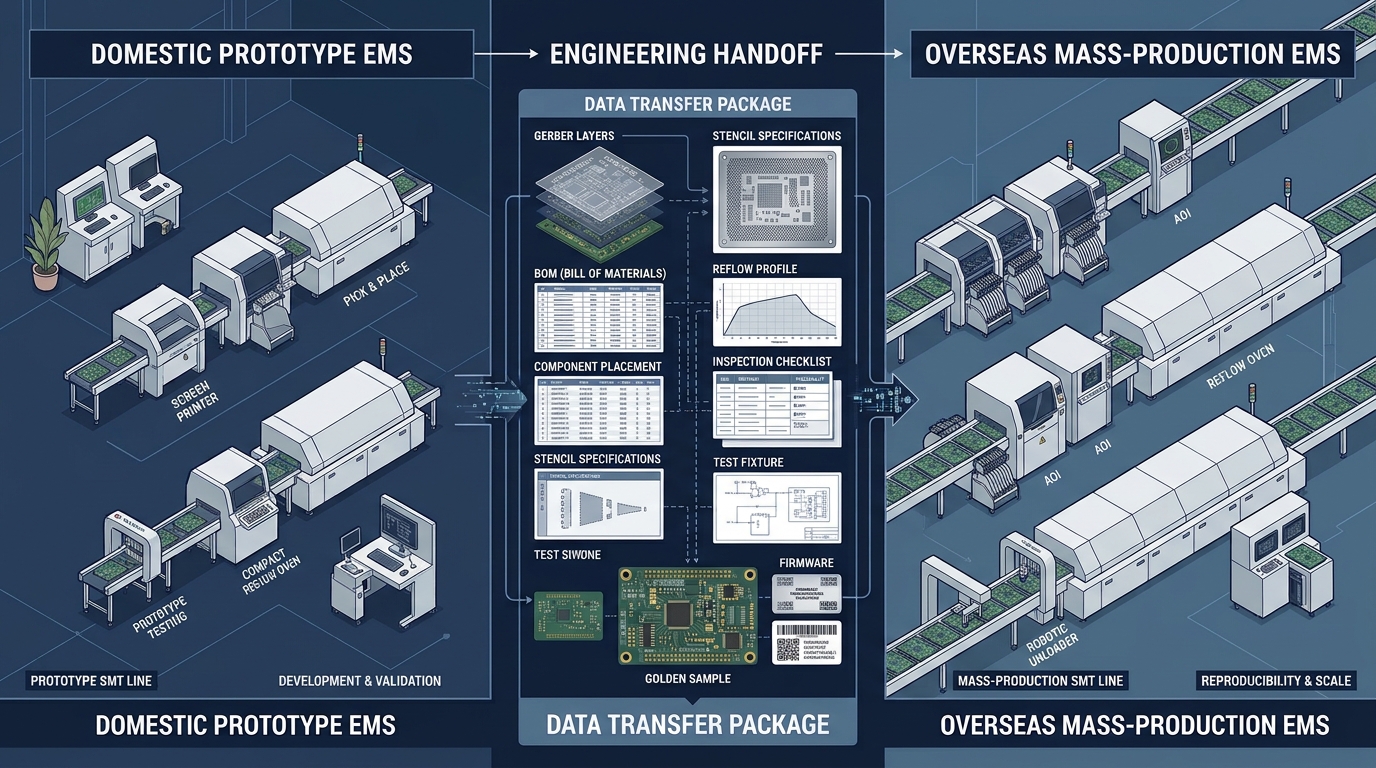
国内で試作が成功したからといって、その製品をそのまま海外へ送れば同じ品質で量産できるとは限りません。
試作で重要なのは「製品が動いた」という事実ですが、量産で重要なのは「同じものを繰り返し作れる状態になった」ということだからです。
この違いは非常に大きいと考えています。
国内の試作現場では、設計者と製造担当者の間で暗黙の確認が行われることがあります。例えば図面に書かれていない細かな作業条件でも、担当者同士で話しながら決めれば試作品を完成させることができます。
しかし、その情報が文書化されていなければ、別工場へ移した瞬間に失われます。
つまり、「試作に成功したこと」と「量産移管できること」は同じではありません。
試作品を送るだけでは量産移管にならない
量産移管で渡すべきものは、完成した試作品だけではありません。
なぜその部品を使用したのか、どのRevisionが正式版なのか、どの部品は代替可能なのか、どの検査項目で合否を判断するのか、どのような条件ではんだ付けしたのかまで再現できる必要があります。
特に、試作中に現場で追加した手直し条件や、設計者とEMS担当者だけが知っている注意事項は要注意です。
試作工場と量産工場が異なる場合、こうした「人の頭の中にある情報」を移管前にデータへ変換しておく必要があります。
タカヤが国内試作と部材調達から海外量産までを一つのサービスとして示しているように、国内外の生産拠点を持つEMSを利用する方法は、この移管を一本化する選択肢の一つです。ただし、同じ企業グループであっても設備、材料、工程条件が完全に同一とは限らないため、量産拠点での再評価は必要です。
量産移管で揃えておきたい情報
国内試作から海外量産へ移行する場合、少なくとも次の情報が一つの正式な製造パッケージとして管理されているか確認します。
| 項目 | 確認内容 |
|---|---|
| PCBデータ | 正式RevisionのGerber、ドリル、基板仕様 |
| BOM | メーカー、型番、数量、代替可否 |
| 実装データ | 座標、部品方向、極性 |
| メタルマスク | 板厚、開口、特殊加工 |
| はんだ条件 | 使用材料、リフロー条件など |
| 作業指示 | 手載せ、DIP、手はんだ、接着など |
| 検査仕様 | AOI、X線、ICT、FCT、外観判定 |
| 治具 | 検査治具、組立治具、書き込み治具 |
| ソフトウェア | Firmware Version、書き込み方法 |
| トレーサビリティ | Lot、Serial、部品履歴の管理方法 |
| 限度見本 | 良品・不良品の判断資料 |
| 変更管理 | 設計変更、工程変更、部品変更の承認ルール |
この情報が整理されていない段階では、「海外EMSへ移せるか」を価格だけで判断するのは早いと考えた方が安全です。
量産移管は物流作業ではなく、製造条件を別の工場で再現する技術プロジェクトだからです。
生産国と部品調達国は別に考える
海外EMSを比較するときに見落としやすいのが、「どこで作っているか」と「どこから部品を買っているか」は別だということです。
例えば中国依存を減らすためベトナムのEMSへ製造を移したとしても、半導体、受動部品、PCB材料、コネクタ、設備などを中国から調達していれば、サプライチェーン全体としての中国依存度は大きく残ります。
JETROが2025年に報告したベトナムのEMS産業についても、台湾・中国系EMSによるベトナムへの投資が進む一方、ノートPCなどのEMS生産では依然として多くの電子部品を輸入に頼る構造が指摘されています。別のベトナム製造業の事例でも、製造地をベトナムへ移していても原材料や設備に中国依存が残る実態が紹介されています。
これはBCPを考えるうえで非常に重要です。
「中国工場ではないから中国リスクはない」
「ベトナム製だから調達もベトナムで完結している」
とは限りません。
EMSを選定するときは、工場所在地だけを見るのではなく、主要部品の調達国、PCBの製造国、代替調達先、物流ルートまで確認した方が実際の供給リスクを把握できます。
つまり、国内EMS・海外EMSの比較は「日本対海外」という一階層の比較ではなく、
製造国
部品調達国
最終納入国
の三つを分けて考える必要があります。
ここは検索上位の記事で「人件費が安いから海外」という説明だけを読んでいると見落としやすい部分です。
製品タイプ別に見る国内EMS・海外EMSの使い分け
ここまでの内容を製品タイプ別に整理すると、次のようになります。
| 案件 | 第一候補 | 判断理由 |
|---|---|---|
| 開発初期、設計変更が多い | 国内EMS | 設計・製造間の往復を短くしやすい |
| 試作だがデータが完全に標準化 | 国内・海外どちらも候補 | 海外オンラインEMSも活用可能 |
| 多品種少量の産業機器 | 国内EMSが候補になりやすい | 段取り、変更、長期供給への柔軟性 |
| 安定した継続量産 | 海外EMSを比較しやすい | 生産効率と調達・設備のメリットを生かしやすい |
| 海外市場向け製品 | 海外EMSが候補 | 最終市場に近い場所で生産するメリット |
| 車載・医療など高信頼性製品 | 国より工場能力で判断 | 認証、工程管理、変更管理、検査能力を確認 |
| 製品寿命が長く数量変動が大きい | 国内または国内外併用 | 柔軟な生産とBCPを重視 |
| 世界複数地域で販売 | 国内+海外、または海外複数拠点 | 地域分散と物流最適化 |
特に車載や医療機器では、「日本だから安心」「海外だから危険」という判断をしない方がよいでしょう。
タカヤは国内だけでなく海外EMS拠点を持ちながらISO 9001、ISO 14001、IATF 16949の統合マネジメントシステムを掲げています。重要なのは国名ではなく、実際に生産する拠点が対象製品に必要な品質マネジメント、設備、検査、トレーサビリティを持っているかです。
また、国内EMSだから小規模量産までしか対応できないとも限りません。セコニックのように国内で多品種少量から大量生産まで対応する企業があります。
結局、国内か海外かという分類は最初の絞り込みに使うものであり、最終選定では工場単位で能力を確認する必要があります。
国内か海外か迷ったときの実務的な判断方法
では実際にEMSへ見積を依頼するとき、どのように判断すればよいのでしょうか。
僕なら、国内EMSと海外EMSの単価だけを横に並べる前に、まず案件を「変更の多さ」と「量産条件の完成度」で整理します。
設計変更が多く、BOM、検査、製造方法がまだ固まっていないなら開発側との距離を優先する。設計が固まり、同じ条件で長期間繰り返せるなら、海外を含めて生産効率を比較する。
この順番で考えると整理しやすくなります。
さらに、EMSへ見積を依頼する前に次の項目を社内で確認します。
- 今は試作、初期量産、本格量産のどこなのか
- 今後どれくらい設計変更が発生しそうか
- BOMは固定されているか
- 検査内容と合否基準は固定されているか
- 部品は誰がどこから調達するのか
- 最終製品はどの国・地域へ納入するのか
- 製品を何年間生産する想定なのか
- 国内試作から海外へ移せる製造資料が揃っているか
- 工場停止時の代替生産先があるか
特におすすめしたいのは、国内EMSと海外EMSへ別々の条件で見積を取らないことです。
同じBOM、同じ年間数量、同じ検査条件、同じ納入条件、同じ支給・調達条件に揃えなければ、価格を比較しているように見えて実際には別の製造条件を比較することになります。
そのうえで、
国内継続生産
国内試作+海外量産
海外一貫生産
国内外二拠点生産
の四つのパターンを比較すれば、自社製品に合った形が見えやすくなります。
国内EMSと海外EMSの選定で最も避けたいのは、「海外の方が安そうだから」「国内の方が安心だから」というイメージだけで決めることです。
見るべきなのは国旗ではなく、その製品を安定して作るために必要な工程と情報です。
そこまで整理できて初めて、加工単価の比較にも意味が出てきます。
8.FAQ
Q1.試作は国内、量産は海外にするのが一番よいのでしょうか?
よく使われる方法ですが、すべての製品に当てはまるわけではありません。
国内試作から海外量産へ移す方法は、設計変更が多い開発段階では国内の柔軟性を使い、仕様が固定された後に海外の生産能力やコストメリットを活用できる点が利点です。
ただし、試作条件が十分に文書化されていなければ、工場を変更した際に品質が再現できない可能性があります。国内試作を選ぶ場合でも、量産移管を前提に製造条件を残しておく必要があります。
Q2.何台以上なら海外EMSの方が安くなりますか?
すべての案件に共通する数量の境界線はありません。
部品点数、DIPや手作業の量、検査内容、部品調達方法、物流費、初期費用、為替、年間発注量などによって損益分岐点が変わるためです。
「1,000台以上なら海外」のような固定値で判断するのではなく、自社案件と同一条件で国内・海外双方から見積を取る方が確実です。
Q3.海外EMSでも1枚や数枚の試作はできますか?
対応する海外EMSはあります。
JLCPCBのように試作から量産までをオンラインで扱う企業も存在します。データが標準化されており、製造側との細かな打ち合わせを必要としない基板では有力な選択肢になります。
Q4.国内EMSでも大量生産できますか?
できます。
国内EMSすべてが試作・少量専門というわけではありません。例えばセコニックは国内EMS事業で多品種少量から大量生産まで対応するとしています。委託先は国ではなく実際の設備能力と生産キャパシティを確認する必要があります。
Q5.海外EMSは国内EMSより品質が低いのでしょうか?
国だけでは判断できません。
確認すべきなのは、対象工場の品質マネジメントシステム、設備、検査方法、工程能力、トレーサビリティ、変更管理、対象製品分野の経験です。
海外でも車載など高い品質要求へ対応する工場があり、国内でも工場ごとに得意分野は異なります。
Q6.国内試作から海外量産へ移すとき、最低限何を用意すればよいですか?
正式Revisionの基板データ、BOM、部品配置情報、実装条件、検査仕様、作業指示、Firmware、治具情報、トレーサビリティ条件、変更管理ルールなどを揃えます。
「完成した試作品」を渡すだけではなく、その試作品を同じ品質で再現するための情報を渡すことが重要です。
Q7.中国とベトナムなら、どちらのEMSを選ぶべきですか?
国名だけでは決められません。
部品調達網、顧客所在地、輸送ルート、生産設備、現地サプライヤー、対象製品の経験まで比較する必要があります。ベトナムで生産していても部品を中国から輸入しているケースがあるため、製造国と調達国は分けて確認してください。JETROの調査でも、ベトナムEMS生産において多くの電子部品を輸入に依存する構造が確認されています。
Q8.国内と海外の両方に同じ製品を作らせるBCPは有効ですか?
有効な方法の一つですが、単純に図面を2社へ渡すだけでは成立しません。
使用設備、材料、検査治具、代替部品、製造条件などを標準化し、どちらの工場でも同じ品質を再現できる状態を作る必要があります。二拠点化すると固定費や管理工数も増えるため、供給停止リスクと追加コストを比較して判断します。
9.まとめ
国内EMSと海外EMSの使い分けを考えるとき、「少量なら国内、大量なら海外」という考え方は入口としては分かりやすいものの、それだけでは十分ではありません。
実際には、最初に確認したいのは生産数量より製品の状態です。
まだ設計変更が多く、BOMや検査条件も変わる段階なら、設計者と製造現場の距離を短くする価値が大きくなります。
一方、設計、BOM、工程、検査が固定され、同じ製造条件を継続的に繰り返せるようになれば、海外EMSの生産能力、調達網、コスト、海外市場への物流を活用しやすくなります。
そして、国内試作から海外量産へ移す場合に確認したいのが、量産移管資料です。
試作品が正常に動いたことだけではなく、その製品を別の工場で再現できるだけのBOM、実装条件、検査仕様、治具、Firmware、変更管理情報が揃っているかを確認してください。
また、海外生産をBCPとして利用する場合は、生産国だけを見るのではなく、部品や材料をどこから調達しているかも確認します。
最終的には、
「国内か海外か」
ではなく、
「今の製品フェーズでは、どの工程をどこへ任せるのが最も合理的か」
で判断するのがよいでしょう。
EMSへ問い合わせる前に、製品フェーズ、設計変更頻度、BOM、検査条件、部品調達、納入先、製品寿命、量産移管資料の8項目を一度整理してください。
そのうえで同一条件を国内EMSと海外EMSへ提示し、加工単価だけではなく、開発対応、物流、品質管理、変更対応まで含めて比較すると、自社に適した生産体制が見えてきます。