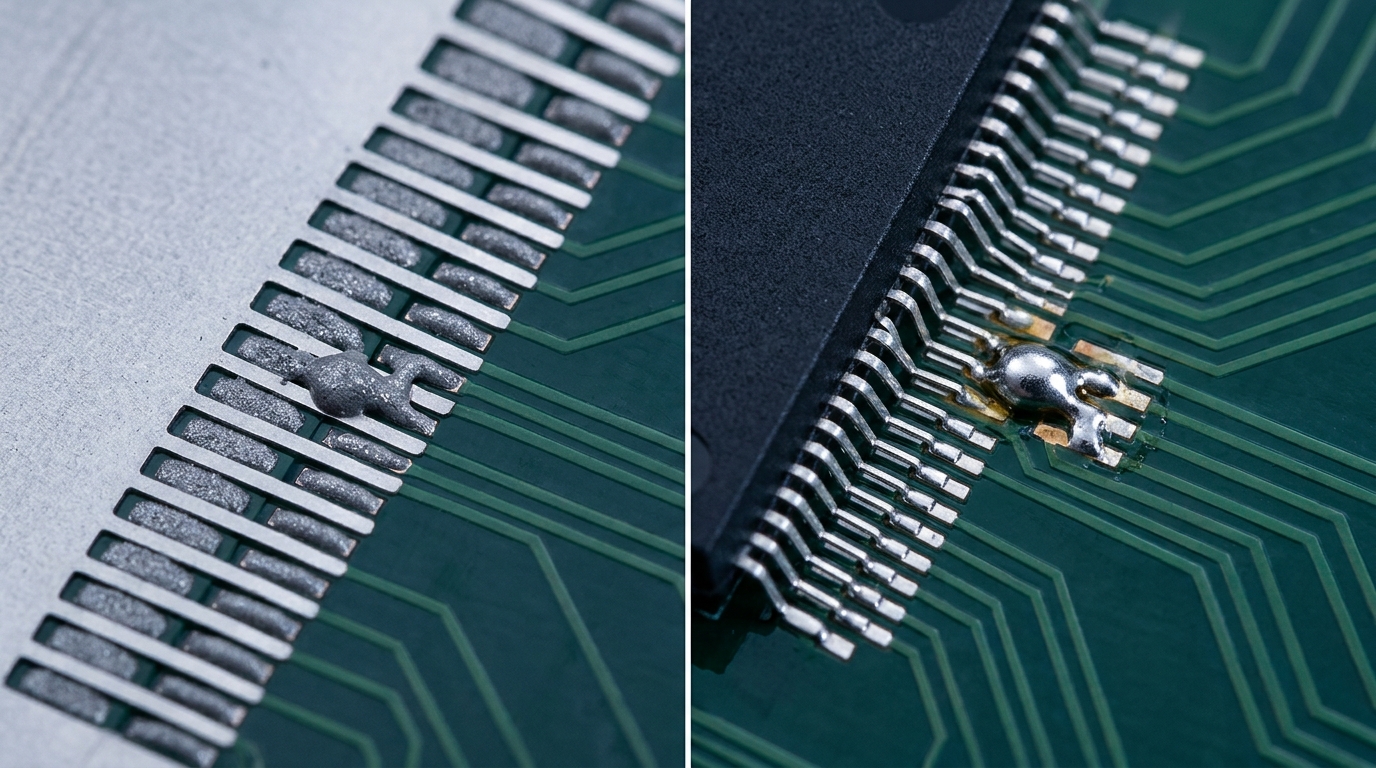
基板実装で不良が発生したとき、原因を「印刷ミス」「設備の調整不足」「作業者の確認不足」で終わらせていないでしょうか。
なぜなぜ分析(5Why)は、発生した問題に対して「なぜ」を繰り返し、直接原因の背後にある根本的な原因を探る手法です。
重要なのは、5回質問すること自体ではありません。
現物、SPI測定データ、設備ログ、作業標準書などを確認し、原因と結果のつながりを検証することです。
本記事では、はんだブリッジを例に、5Whyの具体的な進め方、発生原因と流出原因の分け方、分析記録表、再発防止策の評価まで解説します。
品質管理や生産技術の担当者が、不良調査や是正処置報告書を作成するときにも活用できる内容です。
業種別文書プロンプト作成Excelの商品詳細を見る|製造業サプライチェーン研究所ストア
なぜなぜ分析とは?5回の「なぜ」で何を調べるのか
なぜなぜ分析とは、問題に対して「なぜ起きたのか」を繰り返し問い、表面的な現象から根本原因へと掘り下げる原因分析手法です。
英語では「Five Whys」や「5Why」と呼ばれます。
例えば、基板実装工程でQFP部品のはんだブリッジが発生した場合、最初の原因候補として、クリームはんだの過剰印刷が挙げられるかもしれません。
しかし、印刷量が多いという現象を確認しただけでは、次回の生産で同じ問題が再発する可能性があります。
なぜ印刷量が過剰になったのか。
なぜその印刷条件が維持されていたのか。
なぜ異常を早い段階で検知できなかったのか。
こうした疑問を順番に調べることで、設備、作業方法、材料、管理方法などに隠れている原因を明らかにしていきます。
品質管理団体ASQは、5Whyを原因の深掘りに利用する手法として説明しています。
また、必ずしも5回で終わる必要はなく、問題に応じて質問回数を調整できるとしています。
参考:ASQ:Five Whys and Five Hows
直接原因と根本原因は違う
例えば、印刷位置がずれた場合を考えてみます。
直接原因の候補は、基板とメタルマスクの位置合わせが不適切だったことです。
しかし、位置合わせの不具合が発生した背景には、カメラ認識、基板固定、設備設定、段取り替え手順などの問題が存在する可能性があります。
実際にどの原因が該当するかは、測定結果や記録を調べなければ分かりません。
5Whyは、最初に思いついた原因を正当化するための手法ではなく、原因仮説を検証するための手法として利用する必要があります。
基板実装の不良分析を始める前に確認すること
この記事を読んだ方におすすめの市場調査レポート
基板実装・EMS・電子部品の営業、調達、市場調査に使える資料を紹介します。
なぜなぜ分析の精度は、最初の問題設定によって大きく変わります。
「はんだ不良が増えた」という情報だけでは、原因を十分に絞り込めません。
対象の製品、部品、工程、発生時期、発生場所、検出方法を明確にします。
不良現象は具体的に記録する
次の2つの記述を比較してください。
不十分な問題設定:
「最近、実装ラインではんだ不良が多い」
改善した問題設定:
「製品AのQFP部品U1において、隣接する2端子間のはんだブリッジがリフロー後のAOI検査で検出された。特定の生産ロットで発生しているため、発生工程と条件を調査する」
後者では、何を調べるべきかが明確になります。
なお、この製品Aは説明用の仮想製品です。
実際の報告書では、製品型式、基板リビジョン、製造日時、生産設備、ロット番号、不良数、検査数まで記録してください。
最初に収集したい情報
| 確認項目 | 収集する情報 | 主な目的 |
|---|---|---|
| 製品情報 | 基板型式、部品番号、設計リビジョン | 不良対象を特定 |
| 発生状況 | 日時、ロット、ライン、シフト | 発生条件を絞る |
| 不良現物 | 拡大写真、位置、形状 | 現象の確認 |
| 印刷工程 | SPI測定値、印刷位置、印刷量 | はんだ印刷の状態を確認 |
| 実装工程 | マウンターの認識・搭載記録 | 部品位置ずれを調査 |
| リフロー工程 | 温度プロファイル、炉設定 | 加熱条件の確認 |
| 検査工程 | AOI画像、判定ログ、検査プログラム | 検出状況を確認 |
| 変更履歴 | 材料、設備、プログラム、治具 | 変更点との関係を調査 |
| 管理資料 | 作業標準書、点検記録、教育記録 | 管理上の原因を確認 |
これらを最初からすべて詳細に調査する必要はありません。
不良の特徴と工程の関係から優先順位を付けます。
例えば、特定部品だけに不良が集中しているなら、その部品周辺の印刷状態、ランド設計、搭載位置などを重点的に確認します。
一方、生産時間が経過するにつれて不良が増えるなら、印刷状態の経時変化、メタルマスクの汚れ、クリームはんだの状態などが調査候補になります。
なぜなぜ分析のやり方|現場で実行する6つの手順
手順1:問題を一つに絞る
最初に、不良現象を具体的に一つ定義します。
同じ生産ロットであっても、はんだブリッジ、部品ずれ、未はんだは原因が異なる場合があります。
複数の現象を一つの分析表にまとめると、原因と結果の関係が不明確になりやすくなります。
まずは分析対象を絞り、必要に応じて別々の分析を作成します。
手順2:現物と設備データから原因候補を出す
不良の写真、検査データ、設備履歴などを確認します。
この段階では、原因を確定しません。
例えば、ブリッジが発生している場合、次の候補が考えられます。
- 印刷位置がずれている
- はんだの印刷量が過剰になっている
- メタルマスク裏面にクリームはんだが付着している
- 基板とメタルマスクの接触状態が不適切になっている
- ランドやメタルマスクの開口設計が適切でない
- 部品の搭載位置がずれている
これは調査候補の一覧であって、確認済みの原因ではありません。
現物や測定値と照合し、候補を絞り込んでいきます。
手順3:最初の「なぜ」を事実から考える
問題に対して、最も直接的な原因を調べます。
例えば、
「なぜ隣接端子間にはんだブリッジが発生したのか」
という質問に対して、SPI画像からリフロー前のペーストが隣接していたと確認できれば、それが次の調査の出発点になります。
一方、SPIの記録がなく、リフロー後の画像しか残っていない場合は、印刷工程が原因と決めつけることはできません。
この場合は、追加調査が必要です。
手順4:確認された原因に対して次の「なぜ」を問う
最初の原因が確認できたら、その原因が生まれた背景を調べます。
なぜペーストが隣接していたのか。
なぜその条件が発生したのか。
なぜ設備や作業手順で防止できなかったのか。
前の質問の答えを、次の質問の出発点にすることが重要です。
途中で無関係な原因へ飛ばないようにします。
手順5:真因候補を検証する
5Whyで出てきた最後の答えが、必ず真因になるとは限りません。
例えば「段取り替え時の確認項目が不足していた」という原因候補が出た場合、その不足が実際に不良へ影響したことを検証します。
変更履歴を確認する。
不良品と良品の設備条件を比較する。
必要に応じて、管理された条件で再現試験を行う。
この検証を経て、原因として採用できるか判断します。
手順6:是正処置と効果確認を実施する
原因が確認できたら、再発を防ぐ対策を決めます。
作業者への注意喚起だけでなく、設備条件、管理手順、変更管理、検査方法などを見直します。
実施後は、不良率や検査結果を継続して確認してください。
対策を実施したという記録と、対策が有効だったという記録は別のものです。
具体例1:はんだブリッジの発生原因を5Whyで分析する
ここからは、SMTラインでQFP部品のはんだブリッジが発生したケースを使って説明します。
以下は分析方法を理解するための仮想事例です。
実在する工場の調査結果ではなく、表中の原因もすべて検証を前提とした例です。
想定する不良
製品AのQFP部品U1で、隣接する端子間にブリッジが発生しました。
リフロー後のAOI検査で不良が検出されています。
調査の結果、仮に印刷工程で隣接するペーストがつながっていたことが確認されたとします。
そこから5Whyを進めます。
5Why分析の記入例
| 段階 | 質問 | 原因仮説 | 検証に必要な証拠 |
|---|---|---|---|
| なぜ1 | なぜブリッジが発生したのか | リフロー前の隣接ペーストが接触していた | SPI画像、印刷後の拡大写真 |
| なぜ2 | なぜペーストが接触したのか | 印刷時にメタルマスクの下へペーストが回り込んだ | マスク裏面の写真、印刷形状 |
| なぜ3 | なぜペーストが回り込んだのか | 対象部の基板とメタルマスクの密着が不十分だった | 接触状態、基板支持状態の測定 |
| なぜ4 | なぜ密着が不十分だったのか | 品種切替後、対象位置の基板支持条件が適切でなかった | 支持ピン配置、段取り記録 |
| なぜ5 | なぜ不適切な支持条件が残ったのか | 段取り確認手順に支持位置の照合項目がなかった | 段取り標準書、承認・変更履歴 |
この例で注目すべきなのは、最初の不良現象から設備条件、さらに管理方法へと原因を追っていることです。
ただし、各段階で証拠が得られなければ、次の「なぜ」へ進んで原因を確定することはできません。
技術的に確認しておきたいポイント
はんだ材料メーカーのAIM Solderは、メタルマスクと基板の接触条件が不適切な場合、ペーストの回り込みやブリッジにつながる可能性を説明しています。
基板支持、印刷ギャップ、スキージ条件、印刷後のペースト形状などが調査対象になります。
参考:AIM Solder:Solder Paste Print Setting Recommendations
ただし、同社が説明する推奨設定を、すべての設備や製品へそのまま適用してよいわけではありません。
実際の条件変更では、装置仕様、メタルマスク設計、基板構造、はんだメーカーの推奨条件を確認する必要があります。
この事例で考えられる再発防止策
仮に支持条件の不備が実証された場合、次の対策を検討できます。
- 対象製品に適した基板支持位置を設定する。
- 品種切替時に支持ピン配置を確認する。
- 印刷設備のレシピと治具条件を関連付けて管理する。
- 段取り後の初品でSPIの印刷形状を確認する。
- 作業標準書や点検記録を更新する。
最初の対策だけでは、別の品種へ切り替えたときに同じ問題が発生する可能性があります。
標準化と検証を組み合わせることが重要です。
なお、別の原因として、メタルマスクの開口形状、クリームはんだの状態、位置合わせなどが影響している可能性もあります。
一つの仮説だけで分析を完結させないようにしてください。
具体例2:不良の発生原因と流出原因は分けて分析する
基板実装の品質問題では、「なぜ不良が発生したか」と「なぜ不良品が次工程や顧客へ流出したか」を区別する必要があります。
不良の発生を抑える対策と、流出を防ぐ対策では対象となる工程が異なるためです。
発生原因と流出原因の違い
| 分析対象 | 主な問い | 調査対象 |
|---|---|---|
| 発生原因 | なぜ不良が作られたのか | 印刷、搭載、リフロー、材料、設計 |
| 流出原因 | なぜ不良を検出・隔離できなかったのか | SPI、AOI、検査プログラム、判定基準、出荷管理 |
例えば、はんだブリッジを発生させた工程が印刷工程だったとしても、AOIがその不良を検出できなかった原因は別に存在する場合があります。
この2つを混同すると、再発防止策が不十分になります。
流出原因の5Why分析例
次は、ブリッジが存在した基板をAOIがOK判定したと仮定した例です。
| 段階 | 質問 | 原因仮説 |
|---|---|---|
| なぜ1 | なぜ不良基板がAOIを通過したのか | 対象端子間のブリッジを検出できなかった |
| なぜ2 | なぜ検出できなかったのか | 使用中の検査プログラムに必要な検査条件が設定されていなかった |
| なぜ3 | なぜ設定されていなかったのか | 基板改版後も旧版の検査条件が引き継がれていた |
| なぜ4 | なぜ旧版の条件が引き継がれたのか | 設計変更時のAOIプログラム確認が変更管理に含まれていなかった |
| なぜ5 | なぜ変更管理に含まれていなかったのか | 設計変更承認のチェックリストに検査条件の見直し項目がなかった |
この分析が妥当かどうかは、AOI画像、検査プログラム、基板改版履歴、変更承認記録などで確認します。
AOIが不良を見逃したという事実だけで、プログラムの設定漏れを原因と断定してはいけません。
撮像条件、部品形状、検査方式、検査領域の制約なども確認対象です。
発生防止と流出防止を同時に改善する
発生側では印刷条件や段取り管理を見直します。
流出側では検査プログラムの変更管理、検査条件の検証、初品確認などを見直します。
このように対策を分けることで、同じ不良を作らない仕組みと、不良品を次工程へ流さない仕組みの両方を改善できます。
なお、検出能力は検査機の方式や設定に依存します。
SPIやAOIだけであらゆる実装不良を検出できるわけではありません。
対象部品と不良モードに応じた検査方法の選定が必要です。
基板実装の代表的な不良と、5Whyで確認する工程
不良の種類によって、優先して確認する設備や材料は変わります。
以下は一般的な原因候補の整理です。
| 不良現象 | 主な調査対象 | 確認する証拠 |
|---|---|---|
| はんだブリッジ | 印刷機、メタルマスク、基板支持 | SPI画像、印刷条件、マスク状態 |
| はんだ不足 | ペースト転写、開口設計、はんだ状態 | SPI体積・高さデータ、材料履歴 |
| ツームストーン | 両端の印刷量、ランド設計、加熱条件、搭載位置 | SPI、搭載位置、温度測定 |
| 部品位置ずれ | マウンター、ノズル、認識条件、実装設計 | 搭載ログ、実装後画像 |
| はんだボール | 印刷状態、ペースト特性、リフロー条件 | 外観画像、材料履歴、温度記録 |
| 未はんだ・ぬれ不良 | 表面状態、フラックス、熱履歴、はんだ量 | 接合部画像、材料情報、温度測定 |
| AOI見逃し | 検査プログラム、撮像条件、判定条件 | AOI画像、ログ、基板変更履歴 |
なぜ工程ごとに原因を分ける必要があるのか
例えばツームストーンは、チップ部品の両端に作用するはんだのぬれ力が不均衡になることなどによって発生します。
その不均衡は、印刷量の差、搭載状態、熱のかかり方、ランド設計など、複数の要因から生まれる可能性があります。
Indium Corporationも、印刷、搭載、リフローなどの条件を含めた対策を紹介しています。
参考:Indium Corporation:Minimizing Tombstoning
したがって、「ツームストーンだからリフロー温度だけを調整する」という方法では、真因を見落とすことがあります。
どの工程で異常が現れ始めたのかを調べることが重要です。
不良の種類そのものを詳しく確認したい場合は、次の記事も参考になります。
なぜなぜ分析がうまくいかない5つの原因
1.作業者の注意不足で分析を終わらせる
「作業者が確認を忘れたから」という答えだけでは、再発防止につながらない場合があります。
確認項目は明文化されていたのか。
確認するタイミングは適切だったのか。
作業環境や設備の表示に問題はなかったのか。
確認を忘れても異常を検出できる仕組みはあったのか。
こうした管理方法まで調べる必要があります。
2.推測を事実として記録する
「おそらく印刷条件が悪かった」という説明は、調査の出発点にはなります。
しかし、それだけでは確認済みの原因にはなりません。
印刷条件が原因だと考えるなら、どの条件が、どのように変化し、どの不良現象につながったのかを確認します。
証拠が不十分な場合は「未確認」と記載してください。
3.5回の質問を埋めることを目的にする
5Whyの目的は、質問回数をそろえることではありません。
3回で管理可能な根本原因が見つかる場合もあれば、5回を超えて調査が必要になる場合もあります。
途中で原因が複数に分かれる場合は、分析を分岐させることが適切です。
4.不良の発生原因と検査の見逃しを混同する
不良が作られた理由と、不良品が検査を通過した理由は同じとは限りません。
発生工程と検査工程で分析を分け、それぞれに対策を設定してください。
5.対策実施だけで分析を終了する
標準書を改訂しただけでは、改善効果は確認できません。
新しい手順が現場で運用されているか。
対象の不良が減少しているか。
別の製品やラインでも同じ問題が残っていないか。
対策の有効性を測定する必要があります。
そのまま使える「なぜなぜ分析」記録表
現場の分析会議では、原因仮説だけでなく、確認した資料、検証結果、担当者を同じ表に記録すると整理しやすくなります。
5Why分析記録シート
| 項目 | 記入内容 |
|---|---|
| 管理番号 | 不具合管理番号 |
| 製品・基板型式 | 対象製品とリビジョン |
| 発生日 | 不良が確認された日時 |
| 発生工程 | 印刷・搭載・リフロー・検査など |
| 不良内容 | 現象、位置、判定結果 |
| 対象範囲 | ロット、数量、設備、製造期間 |
| 暫定処置 | 生産停止、隔離、追加検査など |
| なぜ1 | 直接原因の候補と証拠 |
| なぜ2 | その原因が発生した理由と証拠 |
| なぜ3 | 背景条件と証拠 |
| なぜ4 | 設備・作業・管理上の要因と証拠 |
| なぜ5 | 根本原因候補と証拠 |
| 真因判定 | 確認済み・未確認・否定 |
| 恒久対策 | 原因を取り除く具体的な方法 |
| 対策担当者 | 実施責任者 |
| 実施期限 | 完了予定日 |
| 効果確認 | 測定指標、対象期間、結果 |
| 標準化 | 標準書・点検表・変更管理の更新 |
この記録表は、発生原因用と流出原因用の2種類を作成すると、顧客への報告や社内の品質会議でも説明しやすくなります。
分析会議で確認したいこと
分析会議の最後には、次の点を確認します。
- 不良現象と発生範囲が具体的になっているか。
- 各段階の「なぜ」に証拠があるか。
- 他の有力な原因候補を確認したか。
- 真因候補と対策が直接つながっているか。
- 発生防止と流出防止を区別しているか。
- 対策後に何を測定するか決まっているか。
- 再発した場合の対応方法が決まっているか。
再発防止策の効果をどう確認するか
なぜなぜ分析で重要なのは、分析結果が実際の品質改善につながったかを確認することです。
対策後の不良件数だけではなく、比較する条件をそろえる必要があります。
不良率の計算
基板単位で評価する場合、例えば次の計算式が利用できます。
不良基板率(%)= 不良基板数 ÷ 検査基板数 × 100
ただし、端子単位、部品単位、基板単位では不良率の意味が異なります。
対策前後では同じ定義を使用してください。
例えば、対策前に1,000枚中10枚の不良が発生し、対策後に1,000枚中1枚になったとします。
これは改善効果を示唆する結果です。
ただし、この数値は説明用の仮定であり、実際の改善実績ではありません。
また、製品構成や検査条件が異なれば、単純比較できません。
対策以外の条件変更を確認し、必要に応じて追加の生産ロットでも効果を検証します。
確認すべき指標
| 指標 | 確認する意味 |
|---|---|
| 対象不良率 | 対策した不良が減少したか |
| SPIの測定傾向 | 印刷量や位置のばらつきが改善したか |
| AOIの真不良検出結果 | 対象不良を検出できるか |
| 段取り記録 | 新しい確認手順が守られているか |
| 異常発生後の対応記録 | 同じ異常が放置されていないか |
| 複数ロットの結果 | 改善が継続しているか |
不良が一度も検出されなかった場合でも、それだけで不良発生確率がゼロになったとは判断できません。
必要な確認数量や観察期間は、要求品質、不良の重大性、工程の安定性などを考慮して設定してください。
設備投資や材料変更が必要になる場合
分析結果によっては、管理手順の変更だけで解決できないことがあります。
例えば、印刷量のばらつきが安定しない場合は、メタルマスク、基板支持治具、印刷機の状態などを再評価する必要があります。
また、測定データが不足している場合は、SPIや工程記録の取得方法を見直すことが改善につながる可能性があります。
ただし、不良原因を確認する前に高額な設備を導入しても、期待した効果が得られるとは限りません。
最初に原因と必要な管理機能を整理し、それから設備・材料・治具への投資を判断する順序が適切です。
よくある質問(FAQ)
Q1.なぜなぜ分析は必ず5回実施する必要がありますか?
必ず5回実施する必要はありません。
原因と結果の関係を確認し、再発防止に有効な原因へ到達することが目的です。
必要に応じて質問を増やしたり、途中で分析を分岐させたりします。
Q2.なぜなぜ分析と特性要因図は何が違いますか?
特性要因図は、問題に影響する原因候補を体系的に整理する方法です。
一方、なぜなぜ分析は、ある原因が発生した背景を順番に掘り下げる方法です。
複数の候補がある場合は、特性要因図で全体を整理し、有力な候補について5Whyを実施する方法が考えられます。
Q3.なぜなぜ分析で真因が見つからない場合はどうしますか?
確認できた事実と未確認の仮説を分け、追加調査を実施します。
SPI、AOI、設備ログ、材料履歴などが残っていない場合は、原因特定に必要なデータを次回から収集できる仕組みを検討してください。
証拠がない原因を無理に確定させないことが重要です。
Q4.はんだブリッジの原因は印刷工程だけですか?
印刷工程だけとは限りません。
部品搭載、設計条件、材料特性、リフロー条件なども調査対象になります。
不良がどの工程で形成されたかを確認してから、原因を絞り込みます。
Q5.分析にはSPIやAOIが必須ですか?
すべての分析で必須というわけではありません。
ただし、はんだ印刷量や搭載後の外観などを定量的・客観的に確認するうえで有用です。
設備がない場合は、顕微鏡画像、工程条件、現物比較など、利用可能な証拠から調査を進めます。
Q6.なぜなぜ分析は一人でもできますか?
一人で開始することは可能です。
ただし、印刷、搭載、検査、品質保証など、複数工程に原因がまたがる場合は、関連担当者と検証するほうが原因の見落としを減らせます。
Q7.是正処置報告書には何を記載すればよいですか?
不良現象、対象範囲、暫定処置、原因分析、証拠、恒久対策、担当者、実施日、有効性確認結果などを記載します。
顧客指定の書式がある場合は、その要求項目に従ってください。
まとめ|5Whyは質問回数より証拠と再発防止が重要
なぜなぜ分析を基板実装の品質改善に活用する場合、次の点を押さえることが重要です。
- 不良現象を製品・部品・工程・発生条件まで具体化する。
- 「なぜ」の答えを推測ではなく、測定結果や記録で確認する。
- 不良の発生原因と流出原因を分けて分析する。
- 真因候補が確認できてから、設備・作業・管理方法の対策を決める。
- 対策後の不良率や工程データを確認し、再発防止の効果を評価する。
最初に取り組むべきことは、過去の不良報告書を一件選び、各段階の「なぜ」に根拠となる記録が付いているか確認することです。
その確認だけでも、今後の不良分析で不足している記録や管理項目を見つける手がかりになります。
業種別文書プロンプト作成Excelの商品詳細を見る|製造業サプライチェーン研究所ストア
関連商品|不具合報告書・是正処置報告書の作成を効率化するExcelツール
なぜなぜ分析の結果を社内報告や顧客向けの是正処置報告書にまとめる際には、必要項目を漏れなく整理することが重要です。
製造業サプライチェーン研究所ストアでは、業務文書の作成に利用するAI向けプロンプトをExcelで生成できるツールを販売しています。
業種別文書プロンプト作成Excel|353業種×264テンプレート
価格:9,800円(税込・確認時点)
製造業向けの文書例として、不具合報告書、是正処置報告書、工程異常報告書、作業標準書、検査基準書、QC工程表などが収録されています。
基板実装に関しても、はんだ不良の不具合報告書やリフロー条件変更時の変更管理票などに対応しています。
業種と文書の種類を選び、必要事項を入力して、CopilotやChatGPTへ貼り付けるプロンプトを作成する仕組みです。
なお、本商品は5Whyの真因を自動判定するソフトではありません。
分析で得られた事実や測定結果をもとに、報告書の下書き作成を支援するツールとして利用してください。
業種別文書プロンプト作成Excelの商品詳細を見る|製造業サプライチェーン研究所ストア
製造業サプライチェーン研究所ストアでは、そのほかにも基板実装・EMS・製造設備に関する資料を取り扱っています。